Porosità, giunzioni fredde, sfogliature e usura dello stampo sono tra le cause più frequenti di scarto nei getti di alluminio pressofuso. Gran parte di questi difetti dipende da come il metallo riempie lo stampo e da come solidifica: per questo si possono prevedere con la simulazione ProCAST, sia in fase di progetto dello stampo sia per correggere uno stampo già in produzione.
Di seguito i difetti più comuni, le loro cause e come li affrontiamo, con i collegamenti ai casi reali.
Porosità da gas (aria intrappolata)
Le cause: l'aria presente nella camera di colata e nello stampo viene inglobata dal metallo. Succede quando la prima fase forma onde nella camera di colata, quando i fronti di flusso si chiudono su sé stessi e quando pozzetti e sfoghi non sono nelle ultime zone a riempirsi. Bassi tassi di riempimento della camera aumentano il problema.
Cosa mostra la simulazione: il movimento dell'aria durante il riempimento e le zone dove resta chiusa. Si definiscono così il profilo di velocità della prima fase, la posizione di pozzetti, sfoghi e attacchi del sottovuoto.

Approfondisci: Porosità da gas · Riempimento della camera di colata · Posizionamento di fagioli e sfoghi · Carter · Padella
Porosità da ritiro
Le cause: le zone massive solidificano per ultime e, se si staccano dall'alimentazione quando contengono ancora metallo liquido, non vengono più compattate dalla pressione di moltiplicazione. Contano lo spessore del pezzo, la posizione e la sezione degli attacchi e la temperatura locale dello stampo.
Cosa mostra la simulazione: la solidificazione nel tempo e le zone a rischio di porosità da ritiro. Si può verificare se un attacco diverso, un doppio attacco o un raffreddamento locale compattano meglio la zona critica.

Approfondisci: Porosità da ritiro · Dimensionamento degli attacchi · Scatola Sterzo
Giunzioni fredde, sfogliature e cattiva finitura superficiale
Le cause: il metallo si raffredda troppo prima di completare il riempimento e i fronti si incontrano a temperatura troppo bassa. Le cause tipiche sono un tempo di riempimento troppo lungo, spessori sottili o mal distribuiti, percorsi lunghi, esitazioni del fronte e stampo troppo freddo.
Cosa mostra la simulazione: le temperature del metallo durante tutto il riempimento e le zone con i cali maggiori. Il tempo di riempimento si calcola con la formula NADCA e si verifica in simulazione, insieme a eventuali modifiche di spessori, raccordi e canali.

Approfondisci: Difetti superficiali · Esitazioni · Corpo Ottico · Padella
Usura, erosione e incollaggio dello stampo
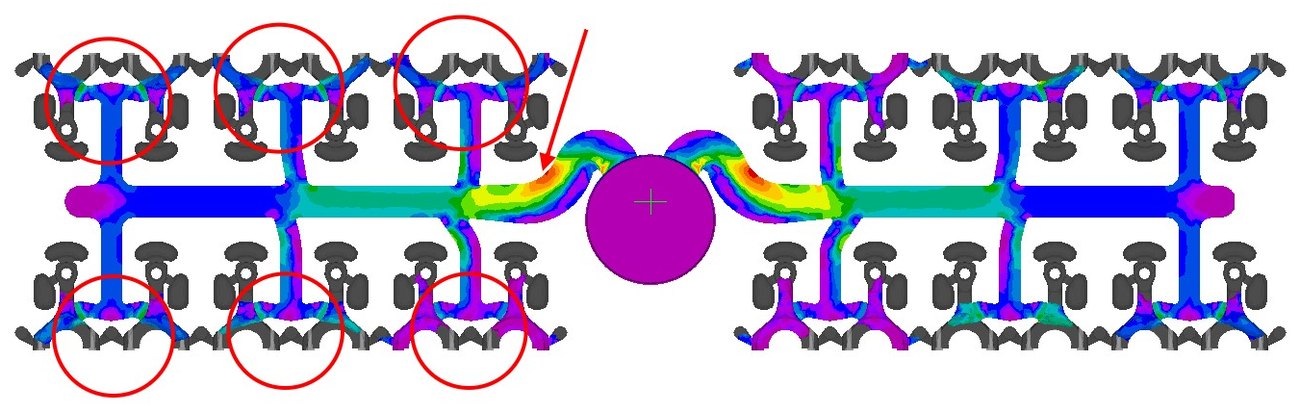
Le cause: velocità del metallo troppo elevate agli attacchi o nei canali e zone dello stampo molto calde. Nei casi che abbiamo seguito si è considerato un limite di 40–55 m/s agli attacchi, a seconda del pezzo.
Cosa mostra la simulazione: le velocità in ogni punto dei canali e degli attacchi, e la loro uniformità. Si dimensionano la sezione degli attacchi e la velocità di seconda fase per restare nei limiti senza allungare troppo il riempimento.
Approfondisci: Velocità del metallo · Ottimizzazione dei canali · Stampo a 24 impronte
Pezzi diversi nella stessa stampata
Le cause: negli stampi a più impronte il metallo raggiunge prima le figure più vicine alla camera di colata, che si riempiono in anticipo. Il metallo può anche attraversare i pozzetti di lavaggio delle prime figure, portando lo "sporco" nei pezzi.
Cosa mostra la simulazione: il riempimento di ogni figura nel tempo. Si modificano sezioni e inclinazioni dei canali finché tutte le figure vengono raggiunte in modo uniforme.
Approfondisci: Stampo a 8 impronte · Stampo a 24 impronte
Come lavoriamo
Partiamo da calcoli preliminari con i nostri fogli di calcolo (formula NADCA, diagramma PQ², tasso di riempimento della camera), poi verifichiamo e ottimizziamo in simulazione il sistema di alimentazione e i parametri di processo. Se il difetto è già presente in produzione, confrontiamo i risultati con i pezzi reali per individuarne la causa prima di intervenire sullo stampo.