ITEN
Esempi pratici di simulazione

Scatola Sterzo (Sistema di Alimentazione)

Lo studio riguarda una scatola sterzo in lega di alluminio pressofusa, un componente strutturale da circa 1,6 kg che non deve presentare porosità da gas. Lo stampo non prevede sottovuoto: per questo è fondamentale evitare intrappolamenti d'aria fin dalle prime fasi del riempimento.

1. Calcoli preliminari

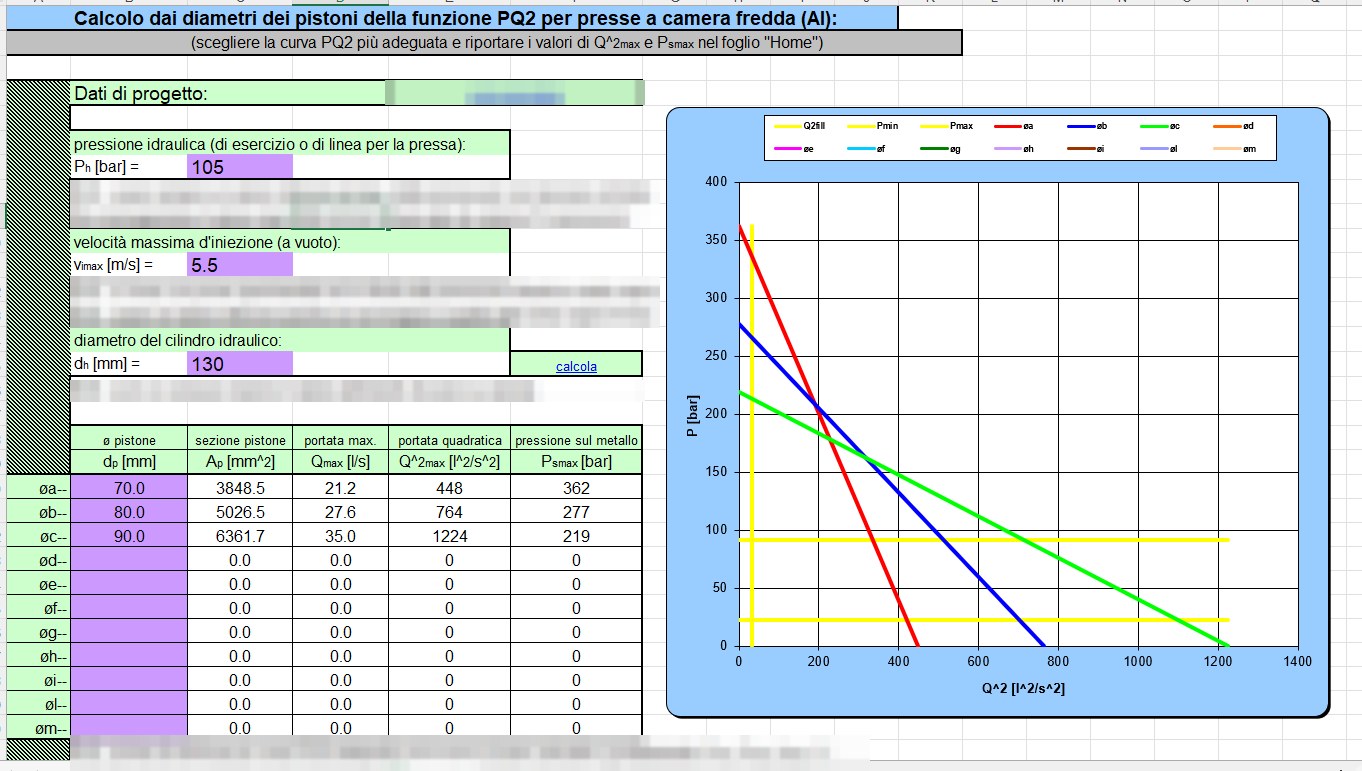
Prima della simulazione, con la formula empirica NADCA e i nostri fogli di calcolo, sono stati definiti i parametri di partenza:

  • tempo di riempimento consigliato: 60–65 ms;
  • sezione di attacco: 400 mm² (aumentata rispetto ai 350 mm² calcolati, per ridurre la velocità agli attacchi e quindi la porosità), spessore 3 mm;
  • velocità agli attacchi in seconda fase: 20–25 m/s, sopra il limite di circa 17 m/s per evitare un riempimento sorgivo;
  • pressa da 900 t, pistone da 77 mm, tasso di riempimento della camera di circa il 67%;
  • prima fase con profilo di velocità crescente, da 0,2 a 0,35 m/s.
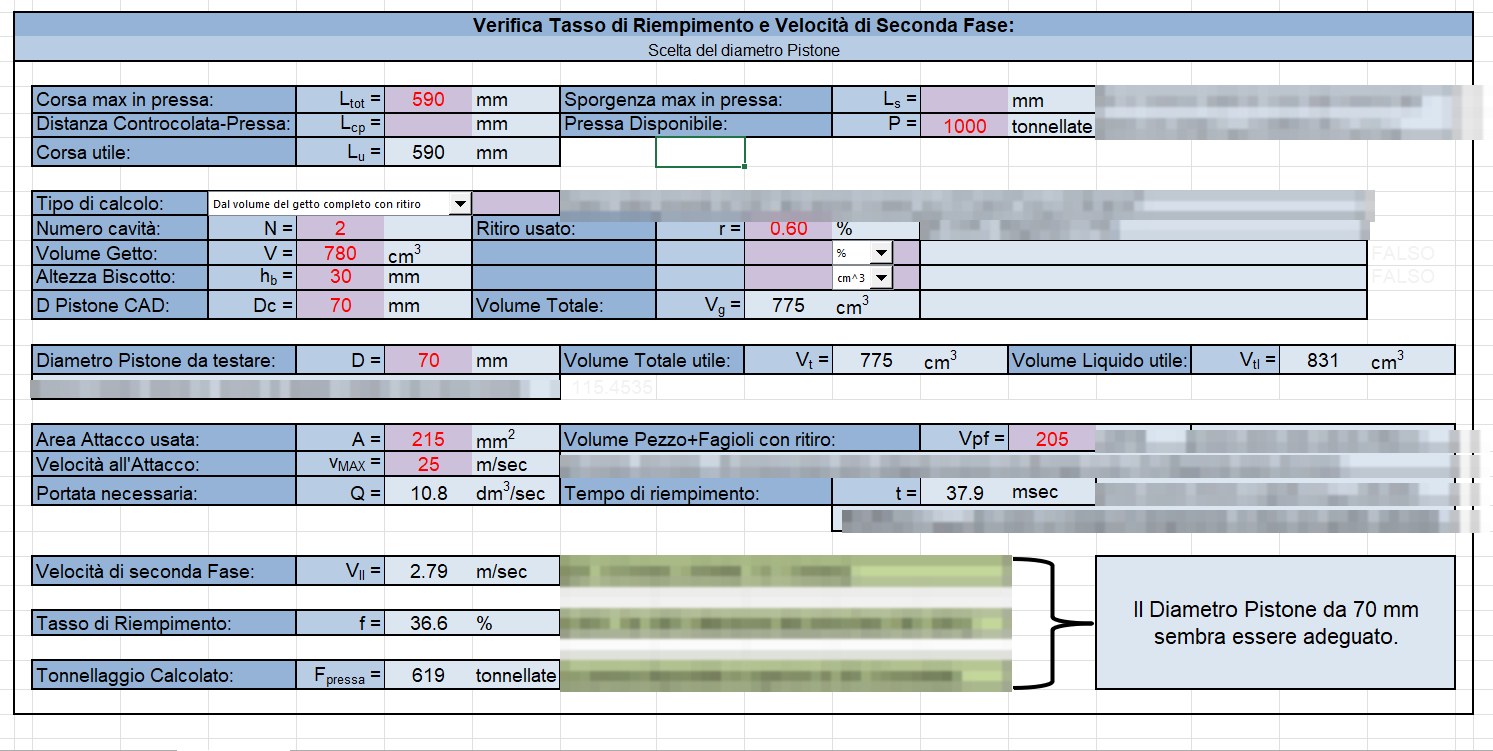
Calcoli preliminari: verifica del tasso di riempimento e scelta del pistone con il diagramma PQ². Alcune parti sono oscurate per riservatezza.
Foglio di calcolo per la verifica del tasso di riempimento e della velocità di seconda fase in pressofusioneFoglio di calcolo del diagramma PQ2 per la scelta del pistone in pressofusione

2. Geometria iniziale: attacco singolo
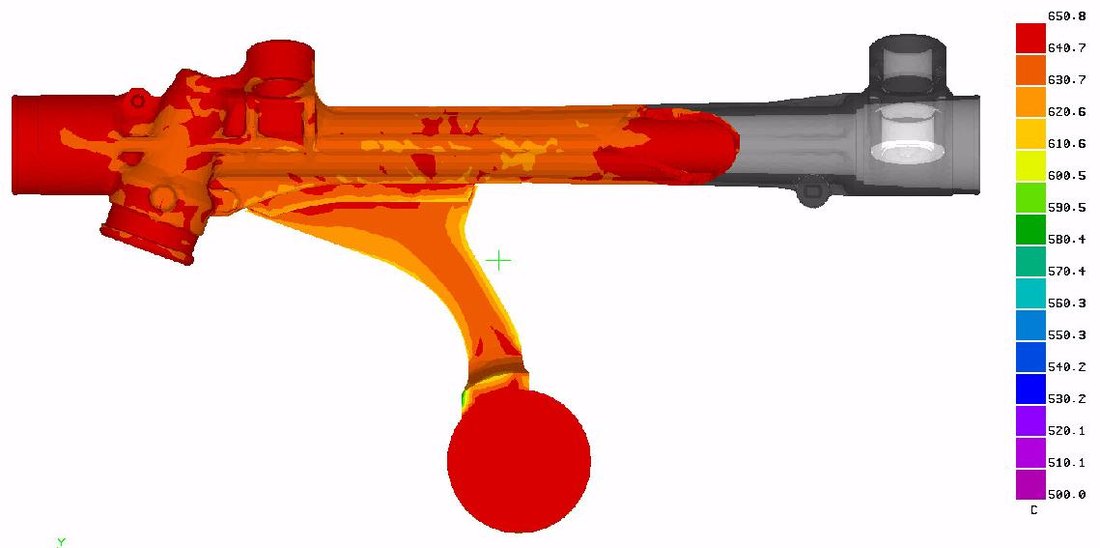
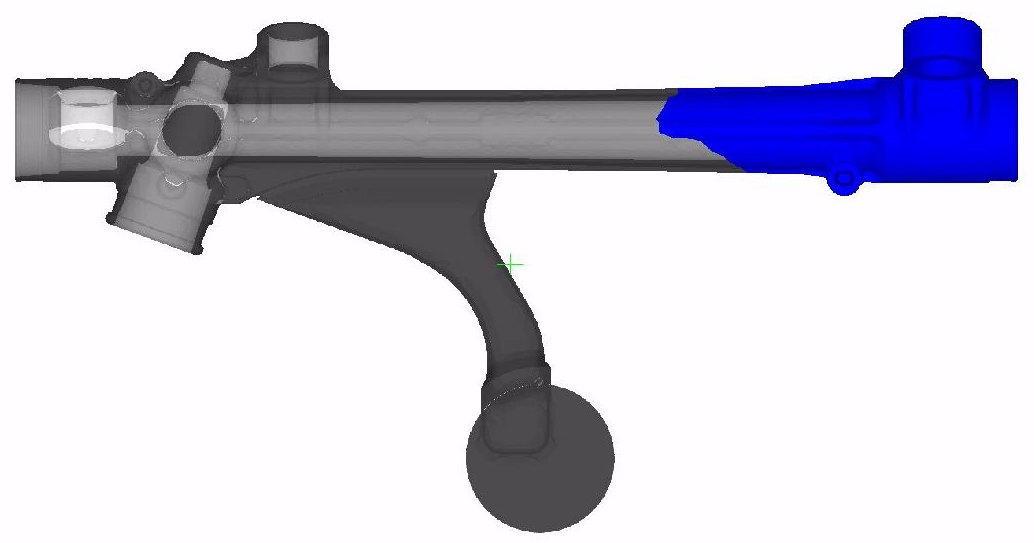
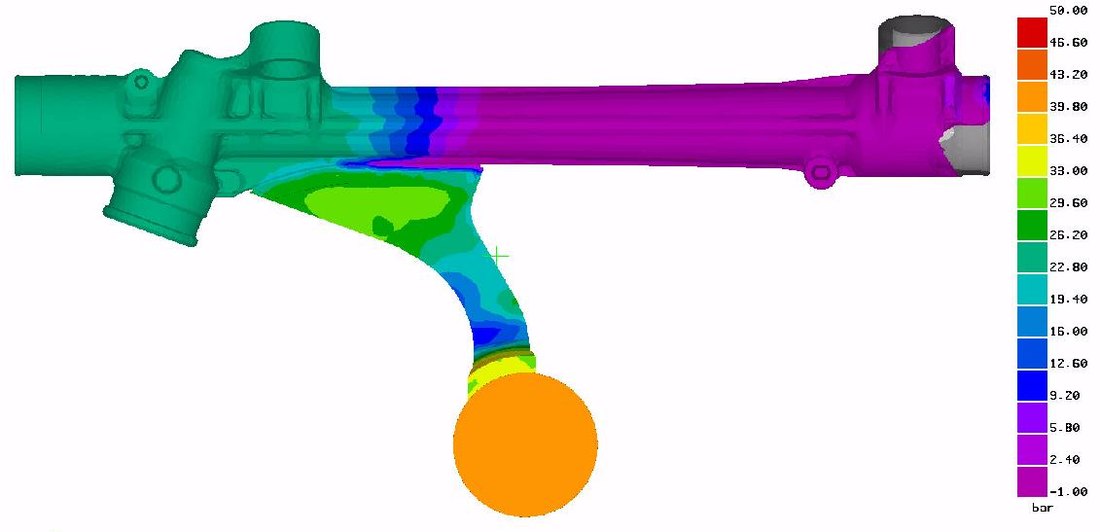
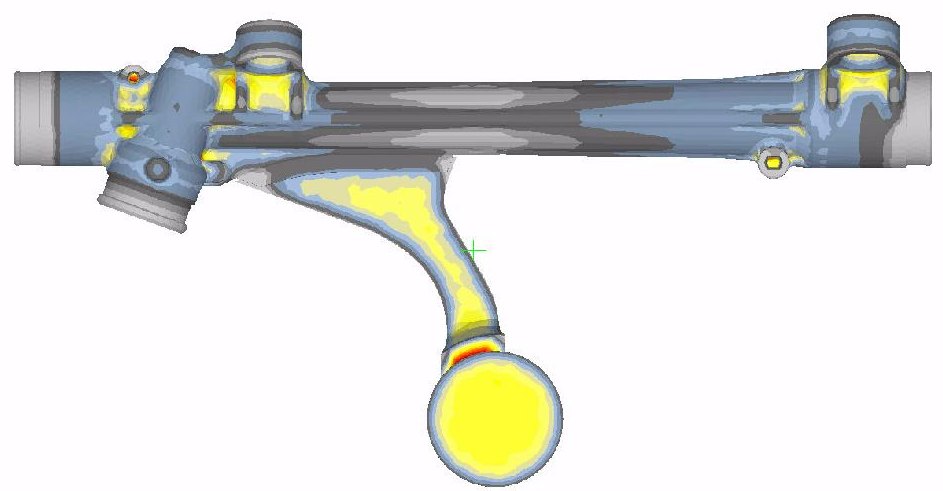
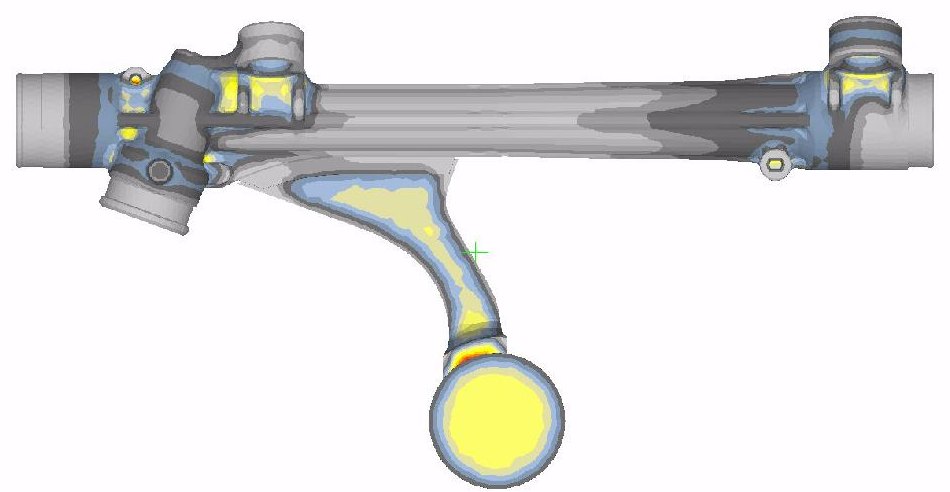
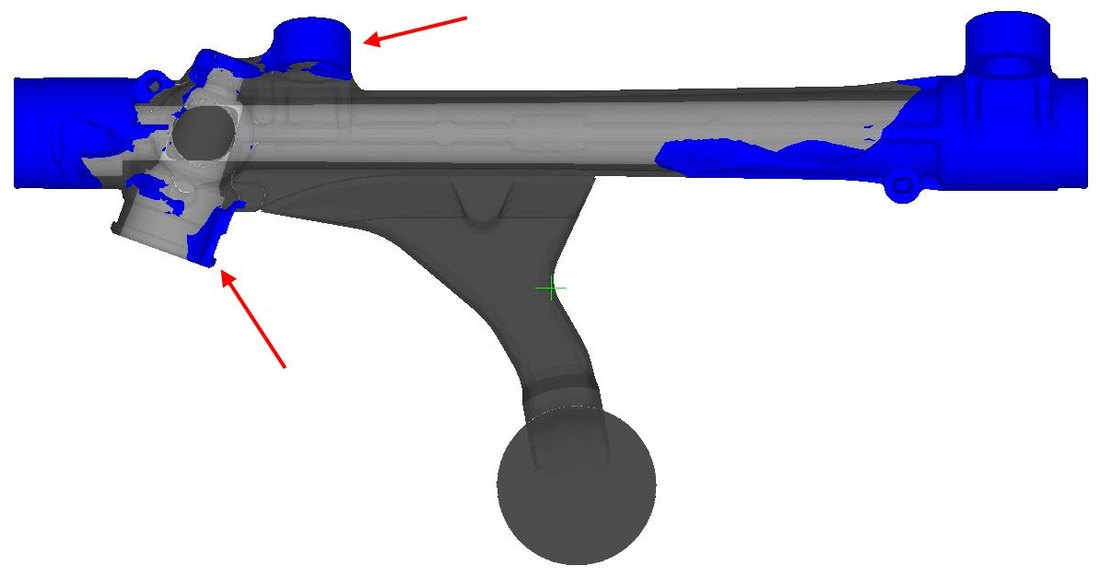
Temperature, aria (in blu) e pressioni. Il metallo riempie prima la zona massiva a sinistra, vicina all'attacco; la zona a destra resta indietro ed è sostenuta da pressioni più basse.
Simulazione ProCAST pressofusione scatola sterzo: temperature durante il riempimento, geometria inizialeSimulazione ProCAST scatola sterzo: riempimento sbilanciato verso sinistraSimulazione ProCAST scatola sterzo: aria durante il riempimentoSimulazione ProCAST scatola sterzo: pressioni durante il riempimento
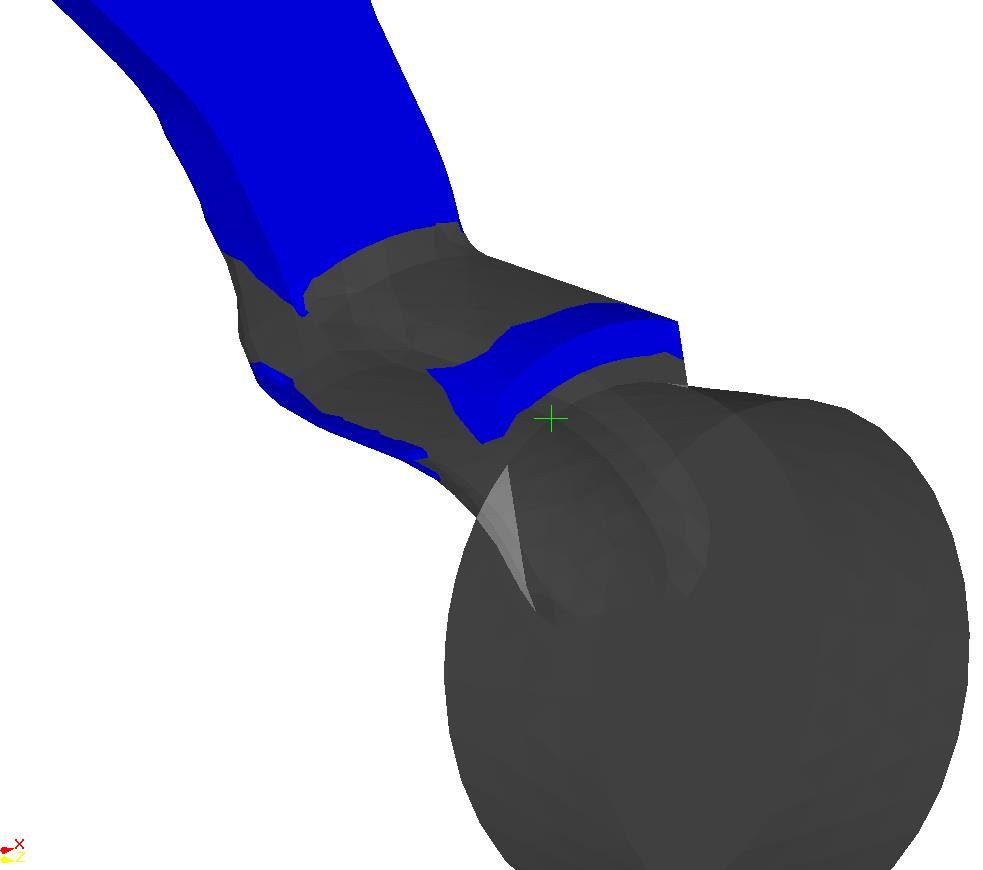
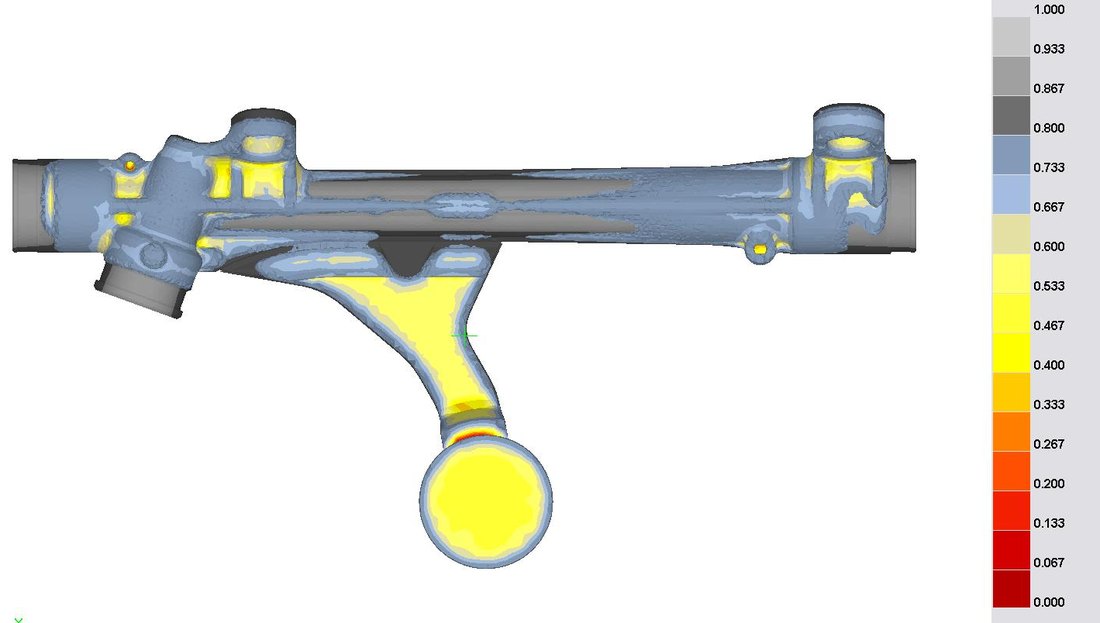
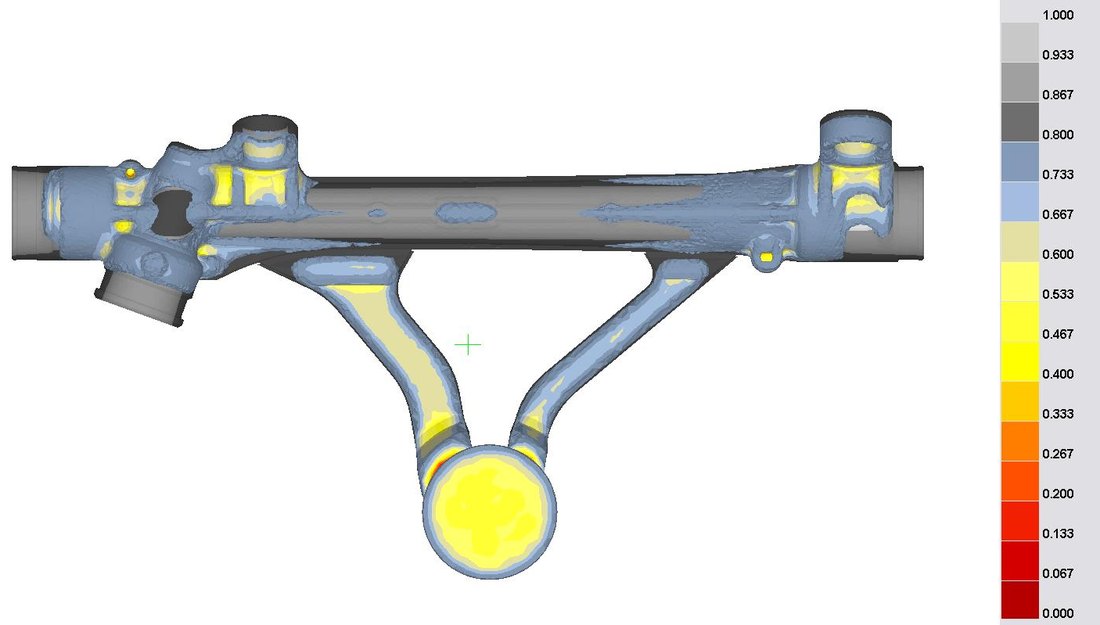
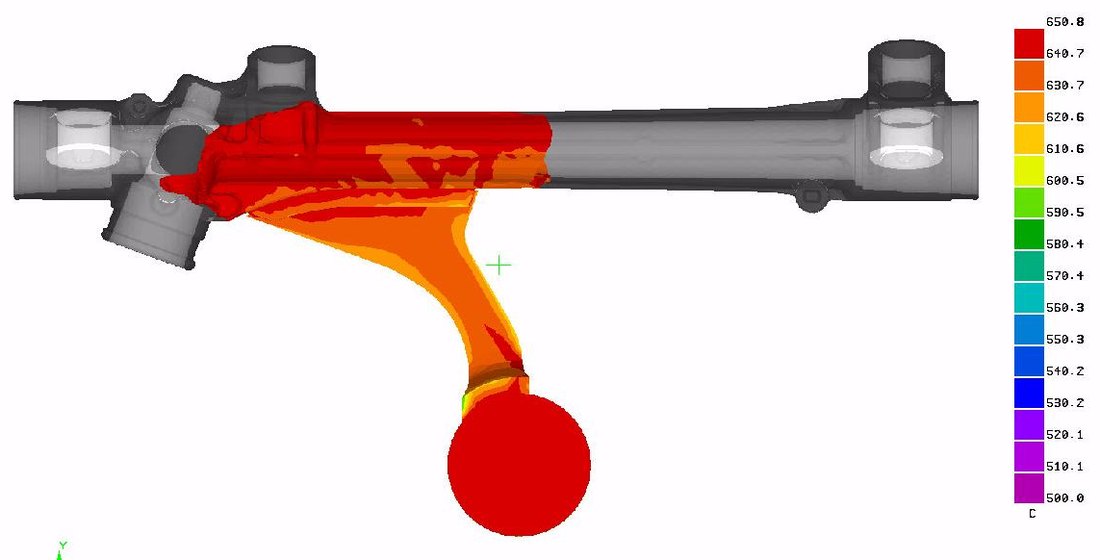
Solidificazione (rosso = metallo liquido). Quando la zona destra si stacca dall'alimentazione contiene ancora molto metallo liquido, che non verrà più compattato: rischio di porosità da ritiro.
Simulazione ProCAST scatola sterzo: la zona destra si stacca dall'alimentazioneSimulazione ProCAST scatola sterzo: la zona vicina all'attacco si stacca dall'alimentazione
Simulazione ProCAST scatola sterzo: concentrazione di velocità all'attacco di colata
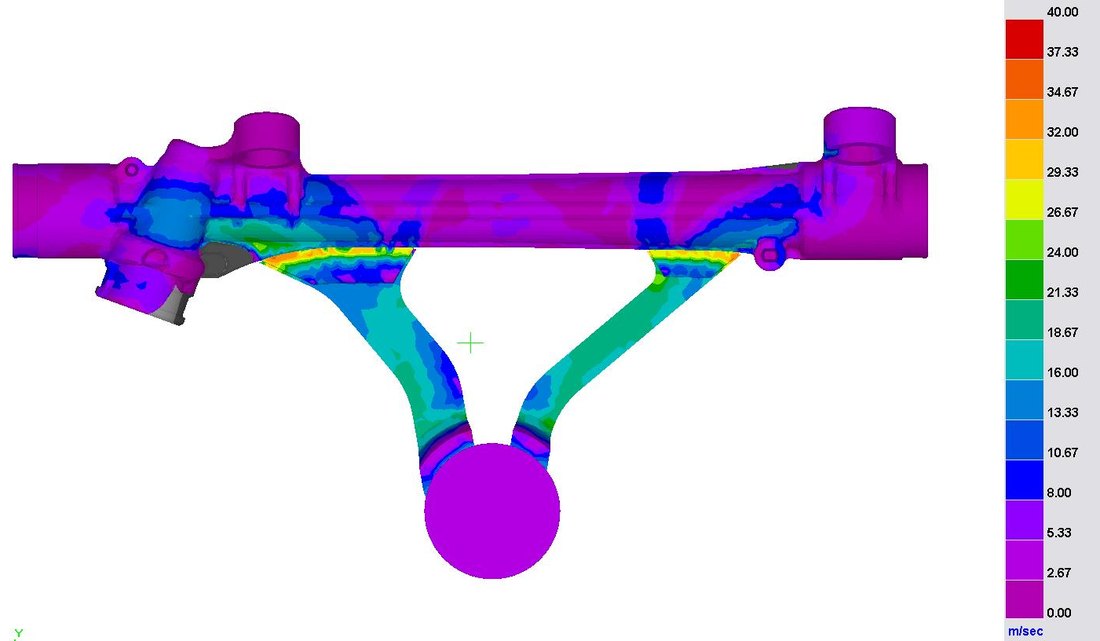
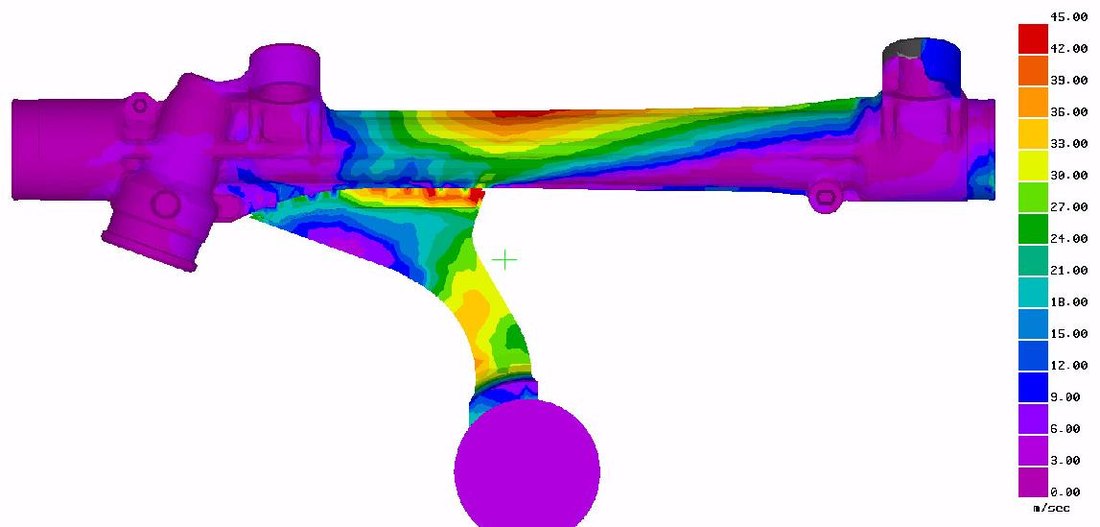
Velocità: a fine riempimento della zona sinistra le velocità si concentrano su una parte dell'attacco, con picchi che possono usurare precocemente lo stampo.

3. Due soluzioni a confronto

Sono state simulate due nuove configurazioni del sistema di alimentazione: la prima ottimizza il canale ad attacco singolo, la seconda usa due canali separati per alimentare le due zone massive laterali.
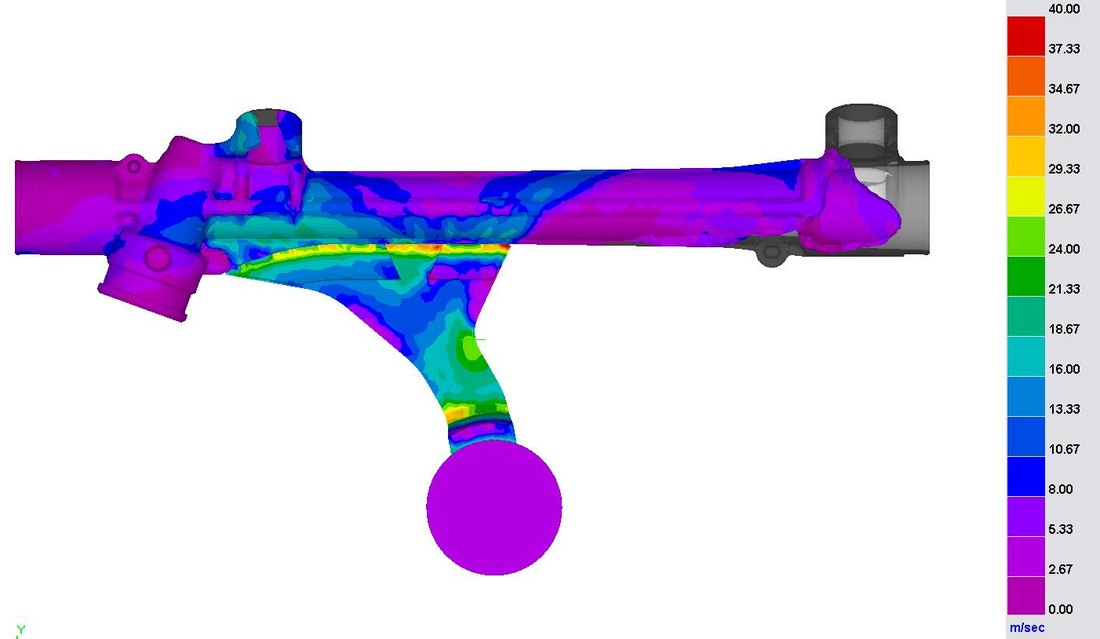
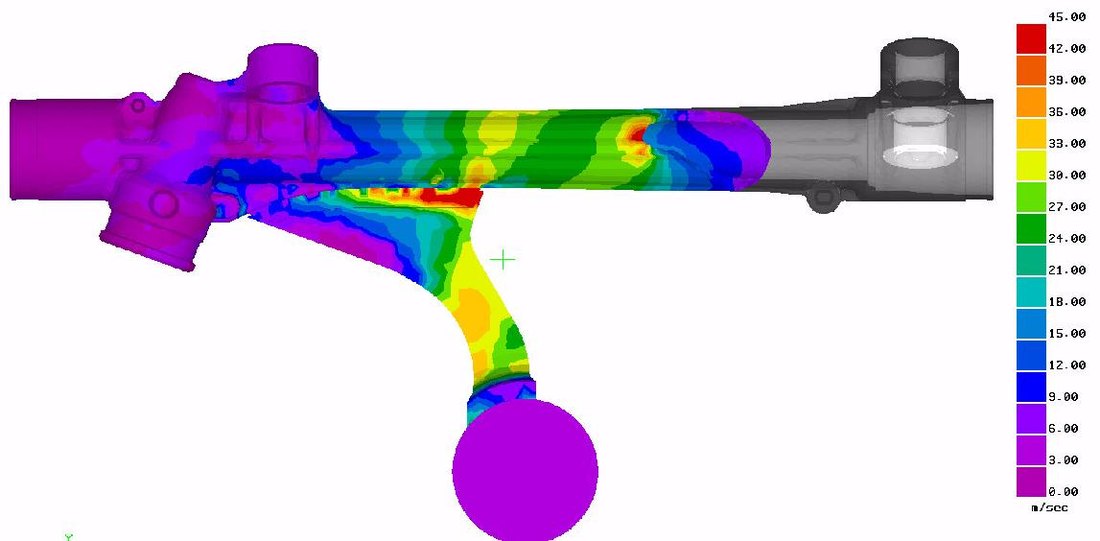
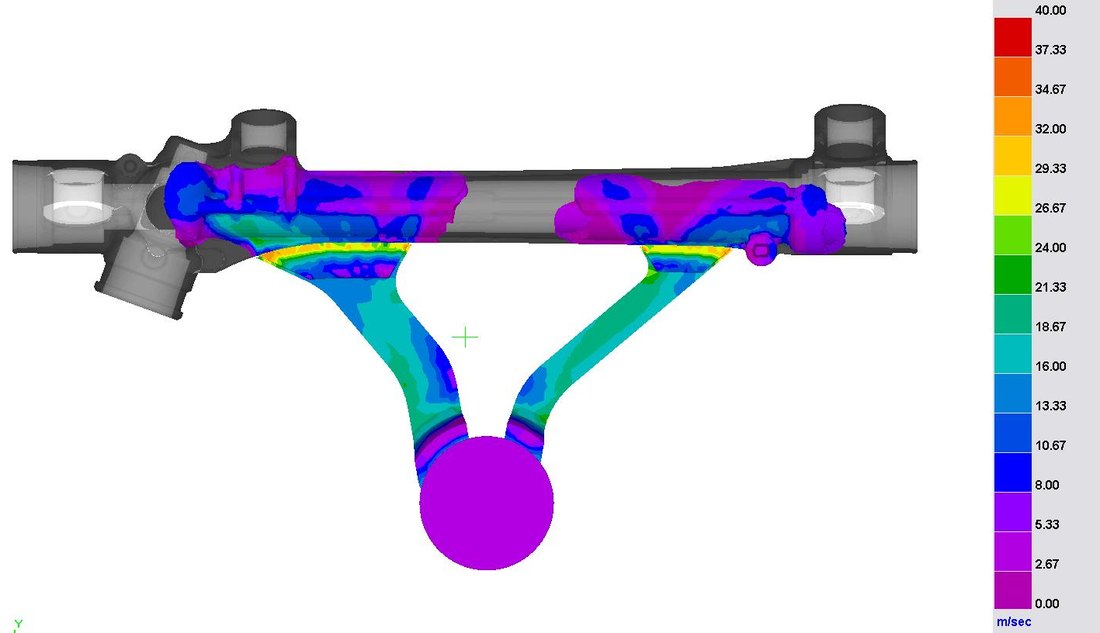
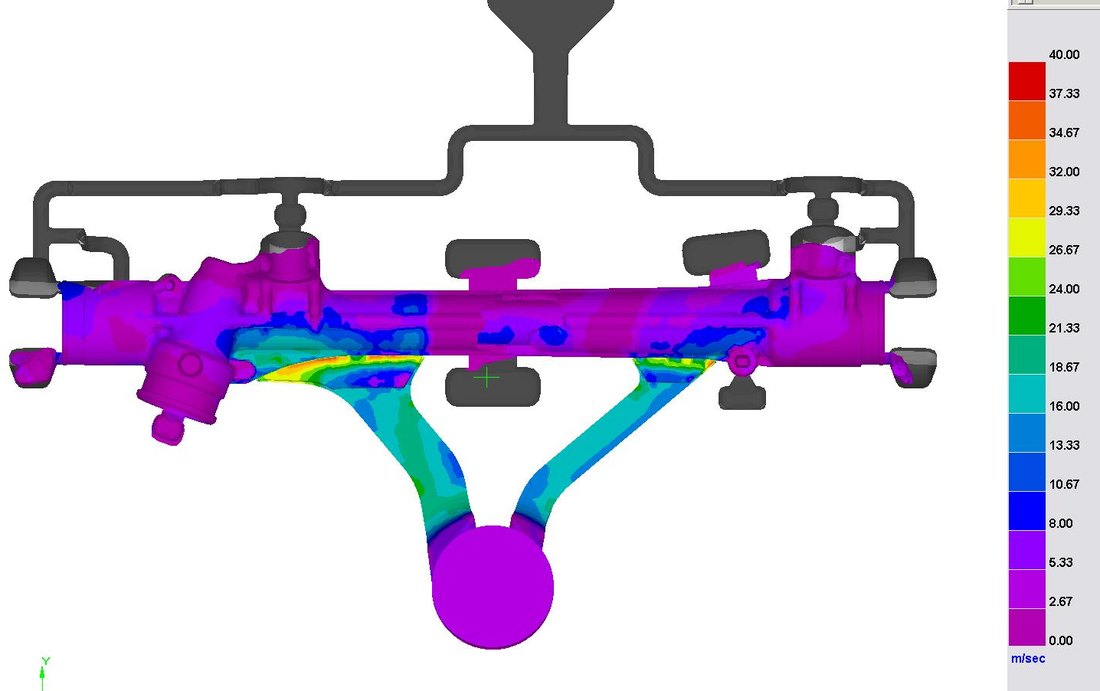
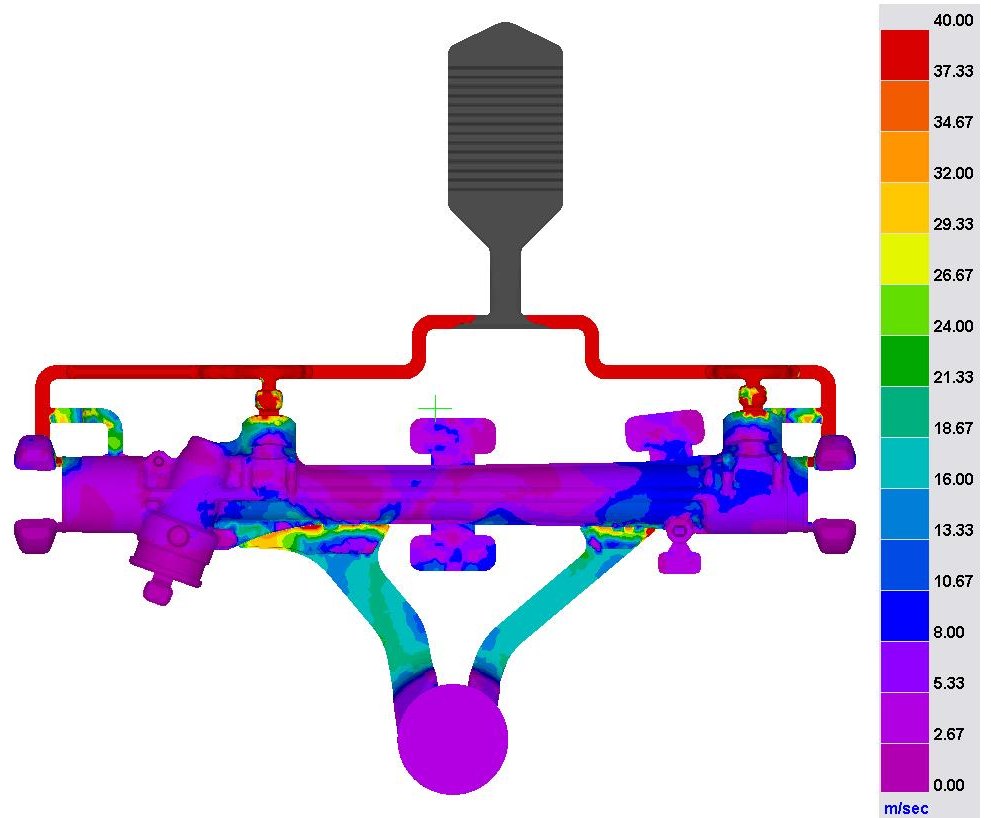
Velocità durante il riempimento. In alto la prima soluzione: bilanciamento molto migliorato e picchi di velocità ritardati e ridotti. In basso la seconda: riempimento ancora più equilibrato.
Simulazione ProCAST scatola sterzo: prima soluzione, riempimento più bilanciatoSimulazione ProCAST scatola sterzo: prima soluzione, velocità agli attacchiSimulazione ProCAST scatola sterzo: seconda soluzione con doppio attaccoSimulazione ProCAST scatola sterzo: seconda soluzione, sacca d'aria vicino al canale sinistro
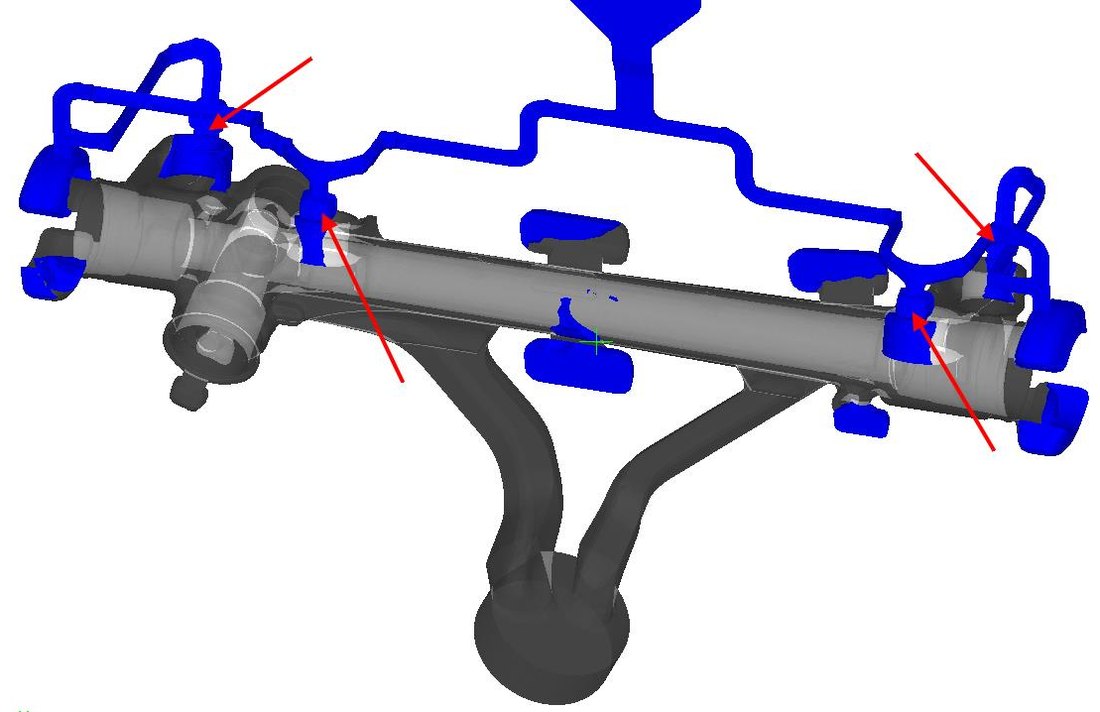
Aria nello stampo. Le frecce indicano le ultime zone a riempirsi, dove prevedere gli sfoghi; a destra una sacca d'aria dovuta a un raccordo mancante nel primo tratto del canale.
Simulazione ProCAST scatola sterzo: zone di sfogo dell'ariaSimulazione ProCAST scatola sterzo: sacca d'aria per mancanza di raccordo nel canale
Compattazione. Con il doppio attacco (a destra) la zona destra del pezzo, quando si stacca dall'alimentazione, contiene molto meno metallo liquido: è compattata decisamente meglio.
Simulazione ProCAST scatola sterzo: compattazione con attacco singoloSimulazione ProCAST scatola sterzo: compattazione con doppio attacco

4. Geometria finale

È stata scelta la soluzione con doppio attacco di colata, completata con pozzetti di lavaggio, sistema di evacuazione dell'aria a tapparella e le modifiche ai canali emerse dalle simulazioni.
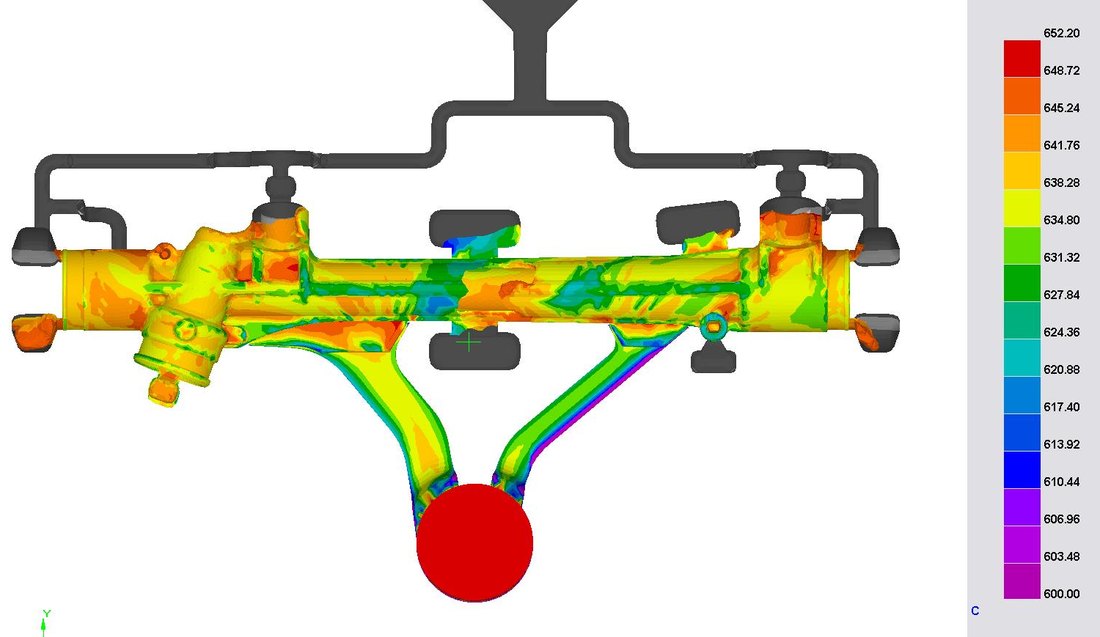
Geometria finale. I due fronti di flusso raggiungono quasi contemporaneamente l'ingresso della tapparella; al centro resta uno scarto di circa 20 °C tra i fronti, e l'aria si concentra in corrispondenza dei pozzetti.
Simulazione ProCAST scatola sterzo: geometria finale, riempimento bilanciatoSimulazione ProCAST scatola sterzo: i fronti raggiungono insieme la tapparellaSimulazione ProCAST scatola sterzo: temperature dei fronti di flussoSimulazione ProCAST scatola sterzo: aria raccolta dai pozzetti di lavaggio

Partendo da calcoli preliminari e confrontando più layout in simulazione, si è arrivati a un sistema di alimentazione che bilancia il riempimento, compatta meglio le zone massive e porta l'aria dove può essere evacuata, prima di costruire lo stampo.