ITEN
Esempi pratici di simulazione

Opacizzazione Superficiale (Indagine in Pressa)

Non sempre il problema si risolve al computer: a volte serve un'indagine direttamente in pressa, con la stessa logica di una simulazione. Il caso riguarda un piccolo coperchio di un kit per il saliscendi della doccia, che presentava zone opache sulla superficie, visibili soprattutto dopo la finitura.
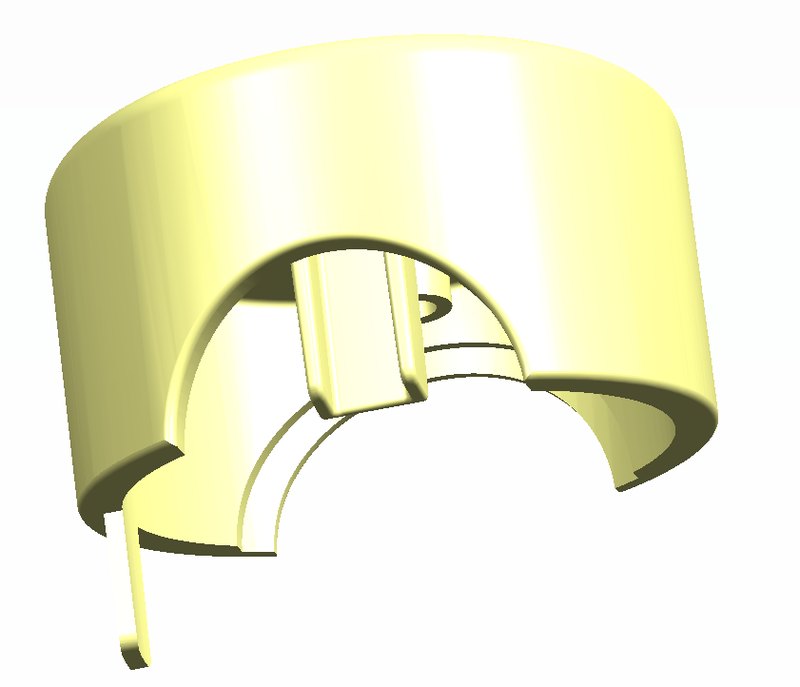
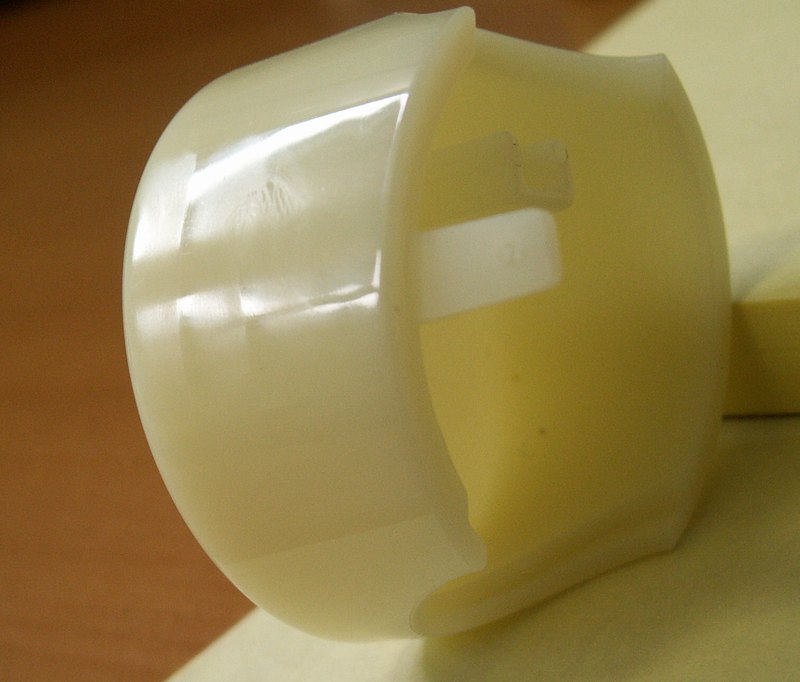
Coperchio stampato ad iniezione per kit doccia
Il coperchio oggetto dello studio.
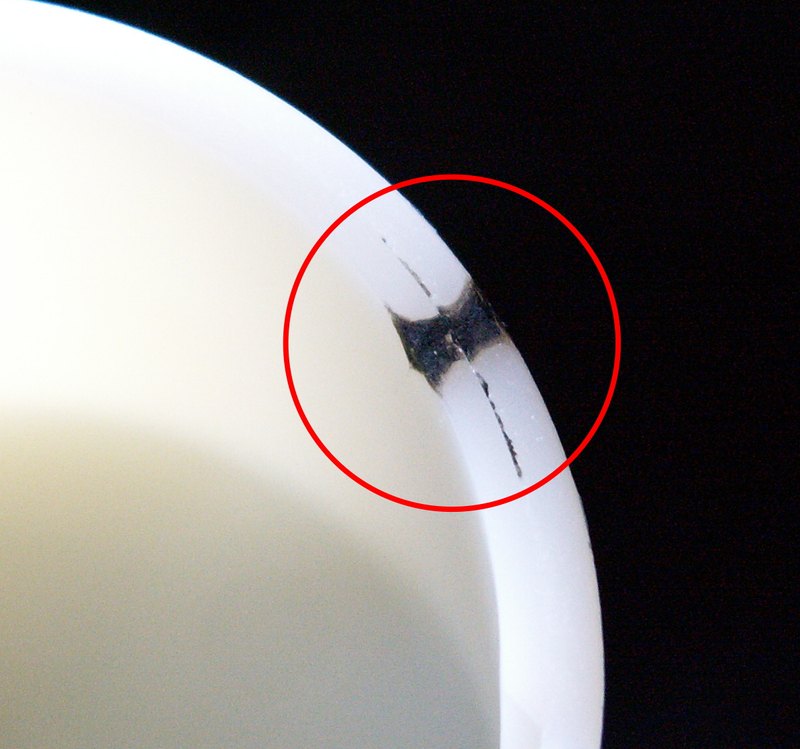
I due difetti riscontrati: opacizzazione superficiale (a sinistra) e bruciatura da aria intrappolata (a destra).
Difetto di opacizzazione superficiale nello stampaggio ad iniezioneBruciatura da intrappolamento d'aria nello stampaggio ad iniezione

Il metodo: una campionatura "a ritroso"

Si è partiti dai parametri di produzione corretti, con i quali il pezzo non presentava difetti, e si è variato un parametro alla volta, segnando a pennarello sul pezzo il contorno della zona opaca e pesando ogni stampata. Così è possibile collegare ogni variazione del processo all'effetto sul difetto.

Velocità di iniezione costante
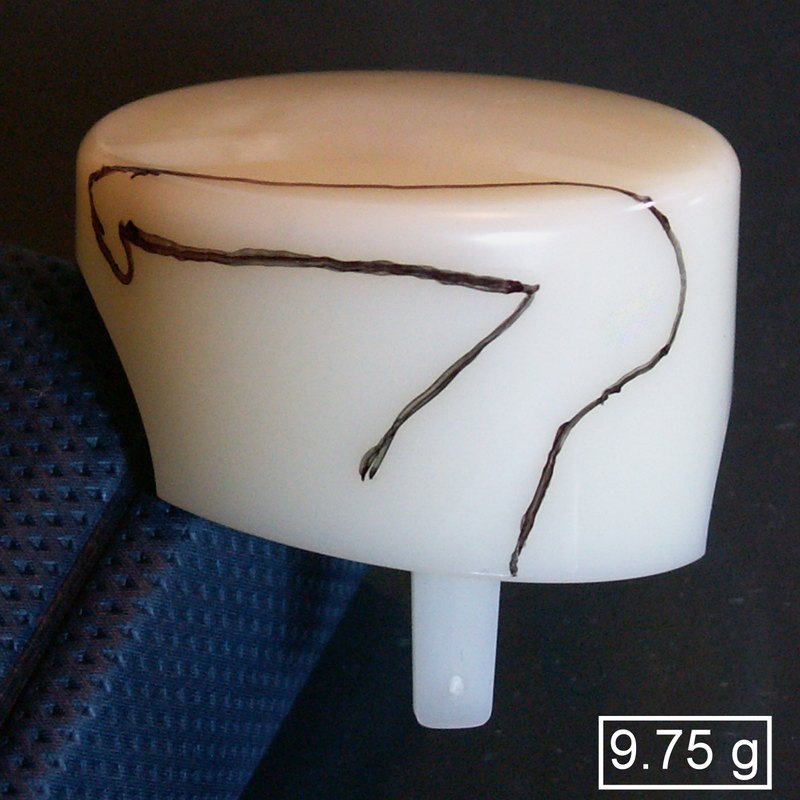
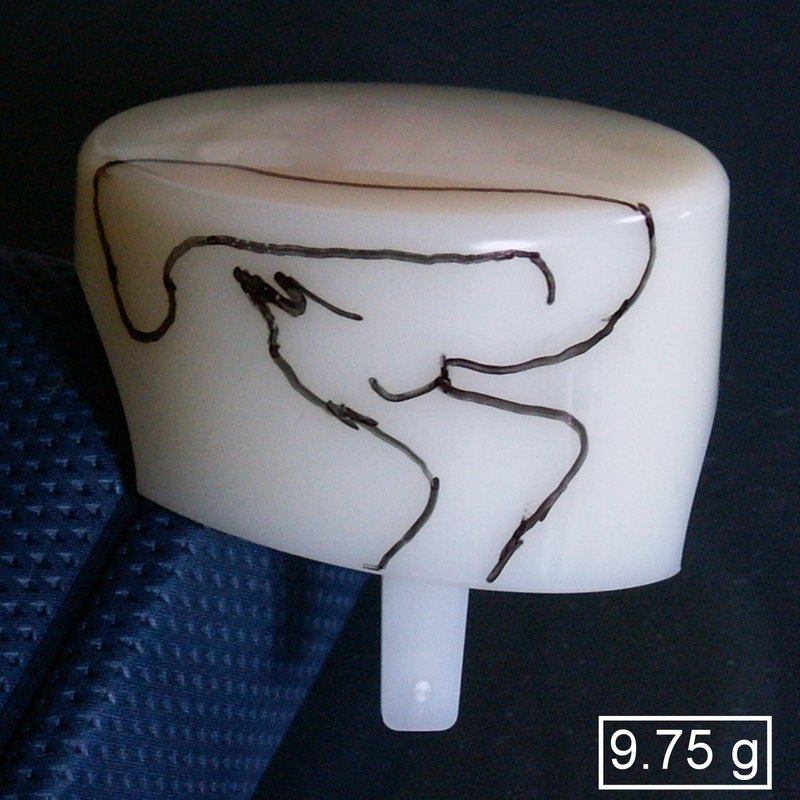
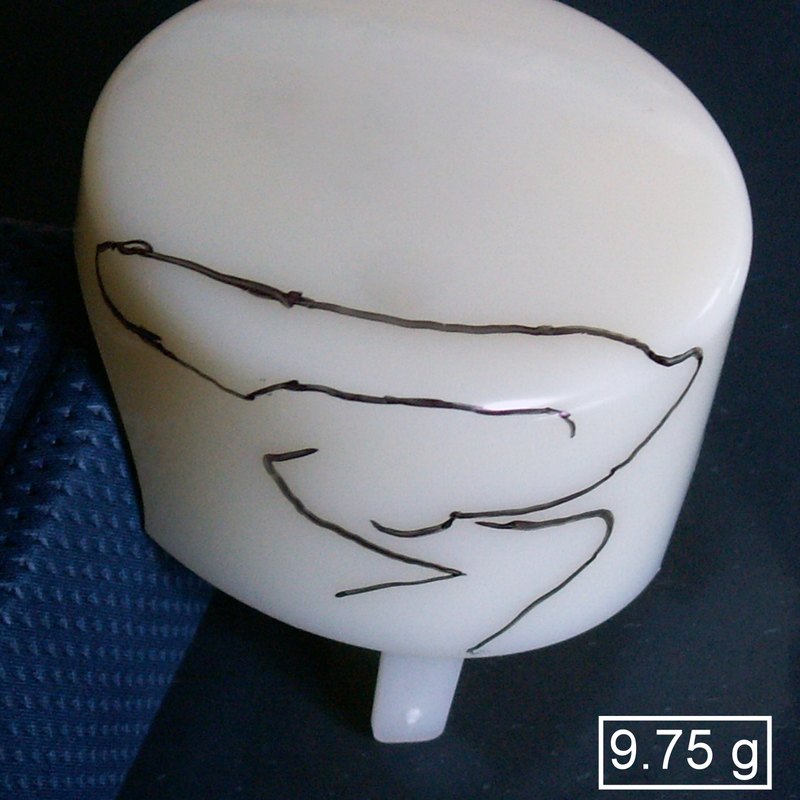
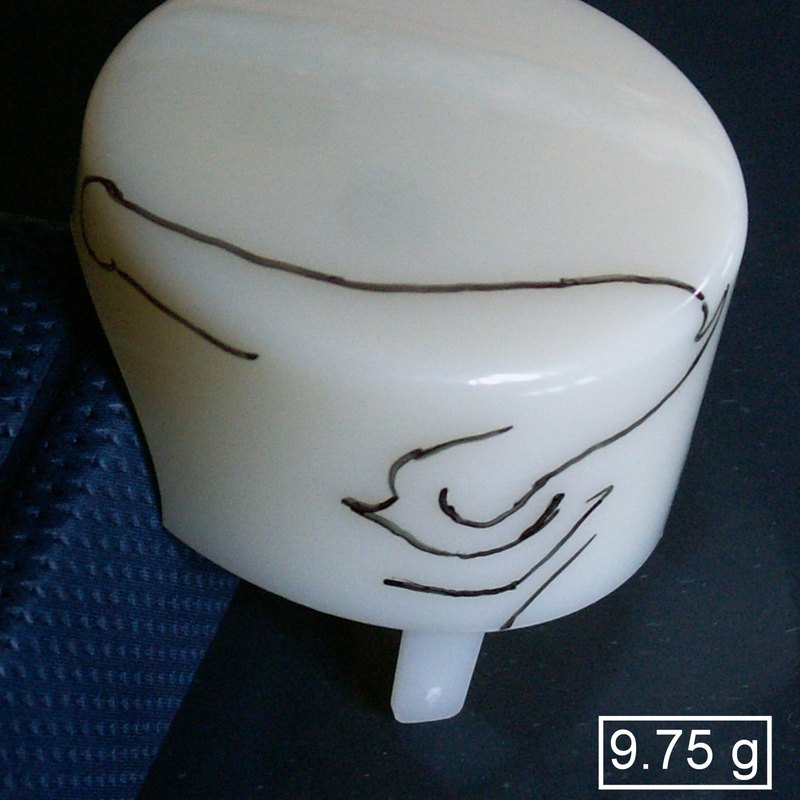
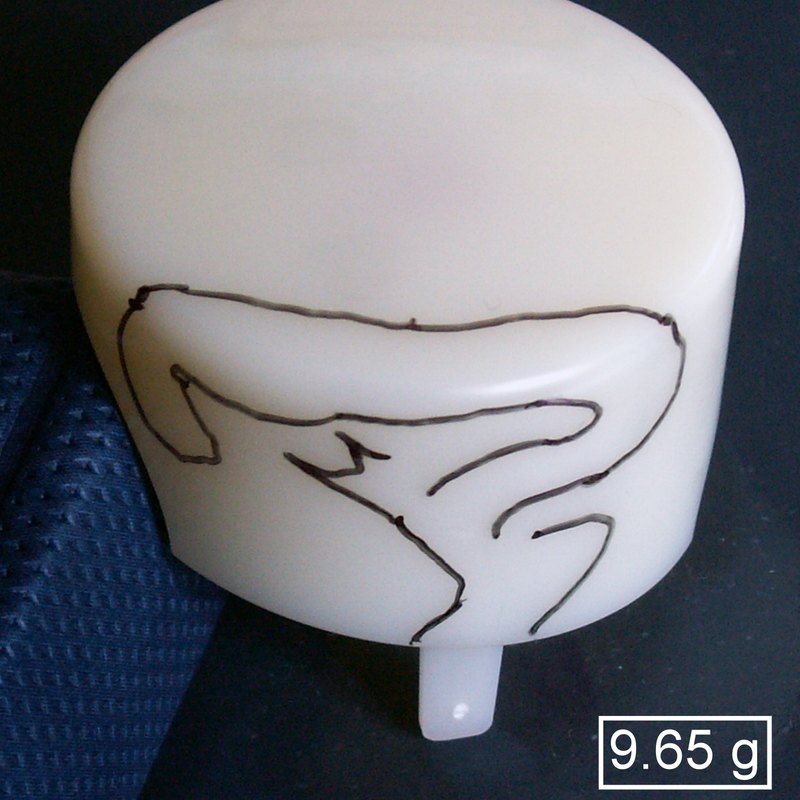
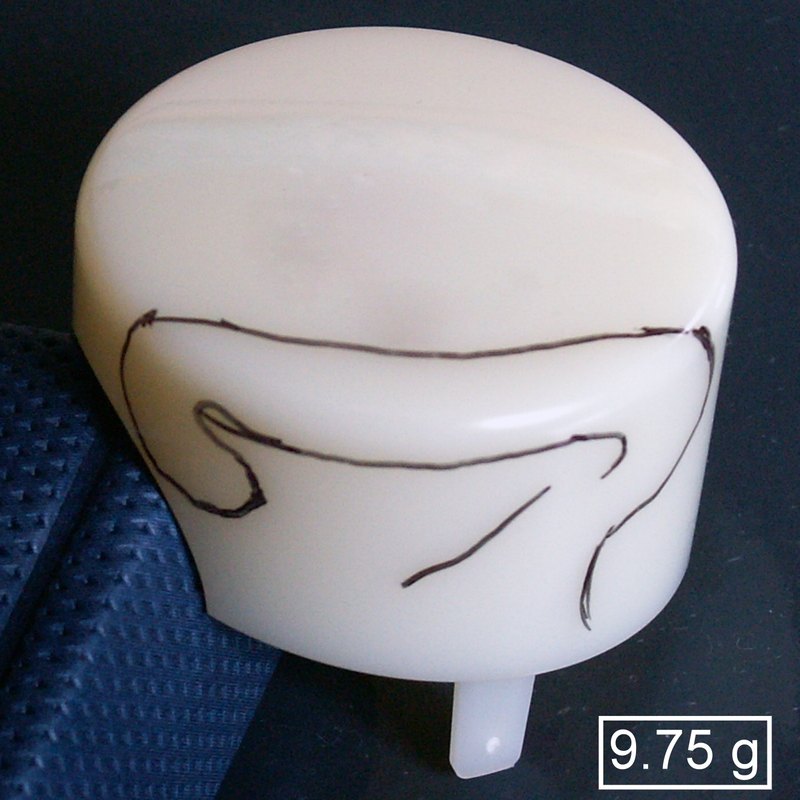
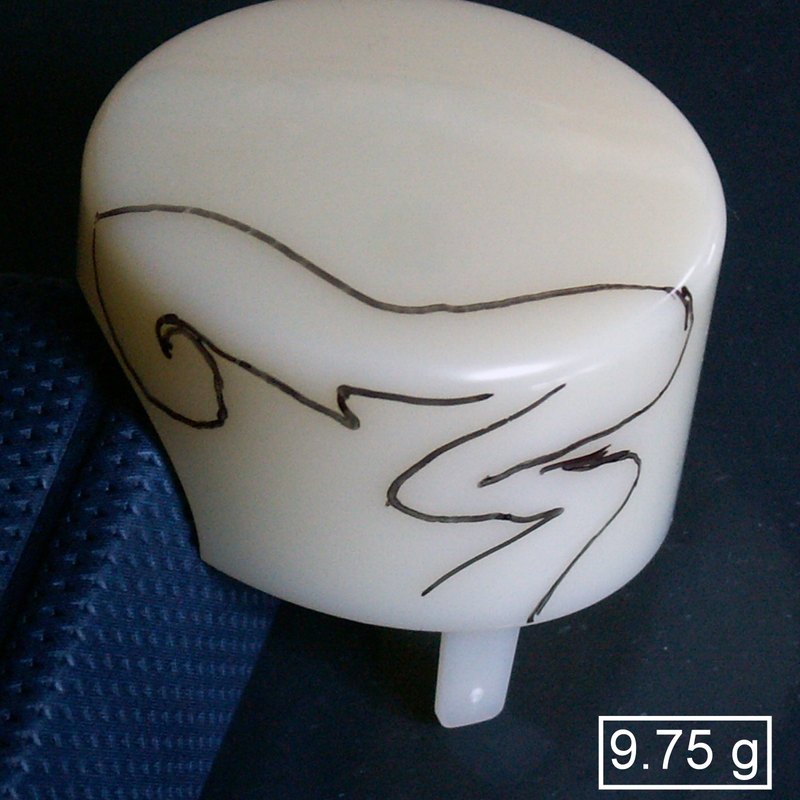
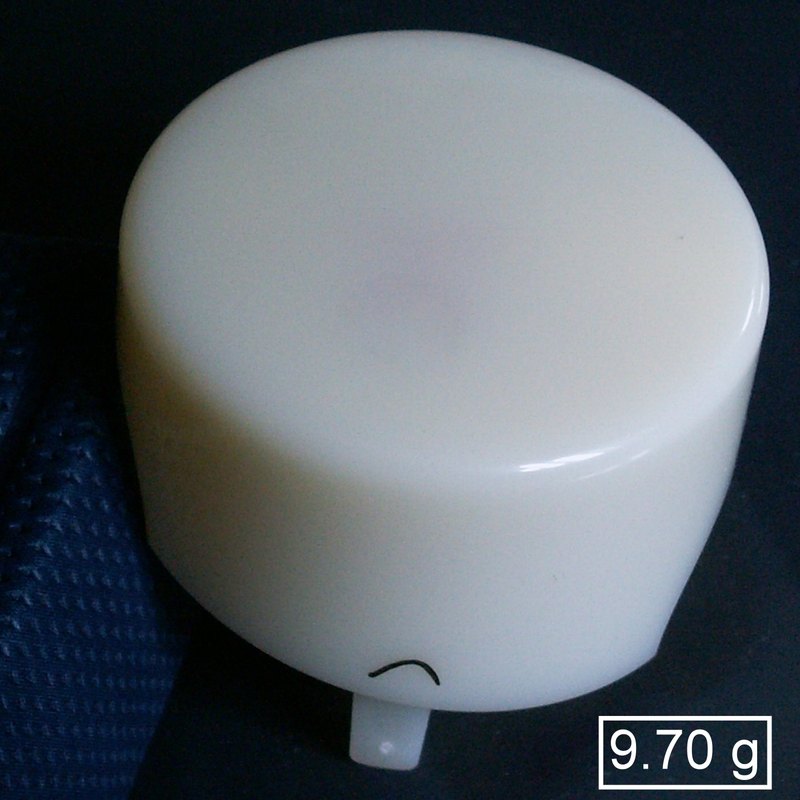
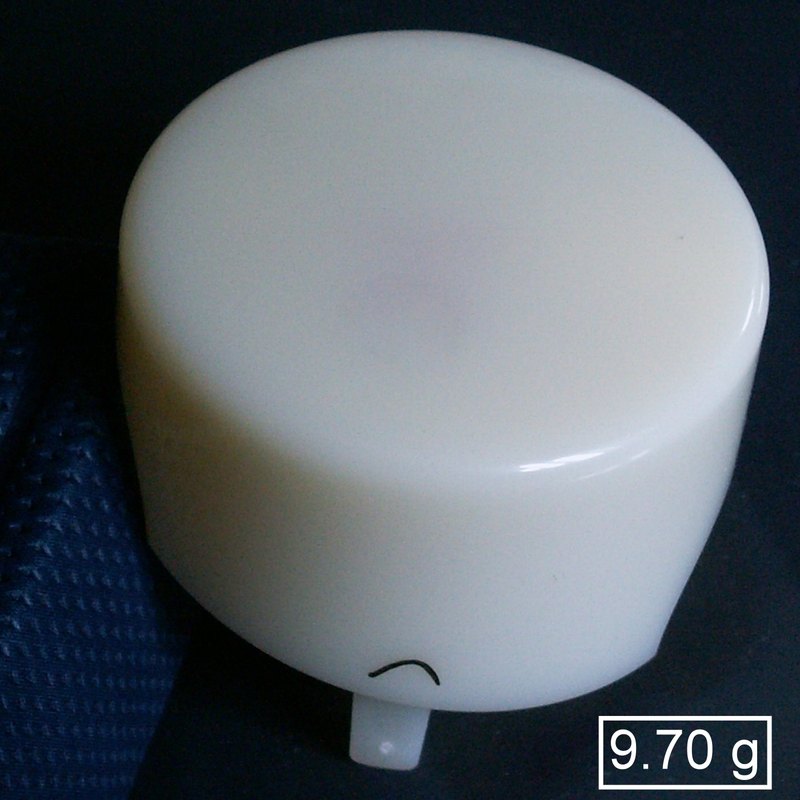
Tempo di riempimento 4,11 – 1,98 – 1,47 – 0,85 s. Al crescere della velocità il contorno della zona opaca diventa sempre più frastagliato; con 0,85 s compare anche una bruciatura nella zona opposta all'iniezione, perché l'aria non fa in tempo a uscire (picco di pressione di 870 bar).
Zona opaca con tempo di riempimento 4,11 sZona opaca con tempo di riempimento 1,98 sZona opaca con tempo di riempimento 1,47 sZona opaca e bruciatura con tempo di riempimento 0,85 s

L'andamento del contorno fa capire che la zona opaca corrisponde alla prima zona di riempimento del pezzo.

Pressione di mantenimento
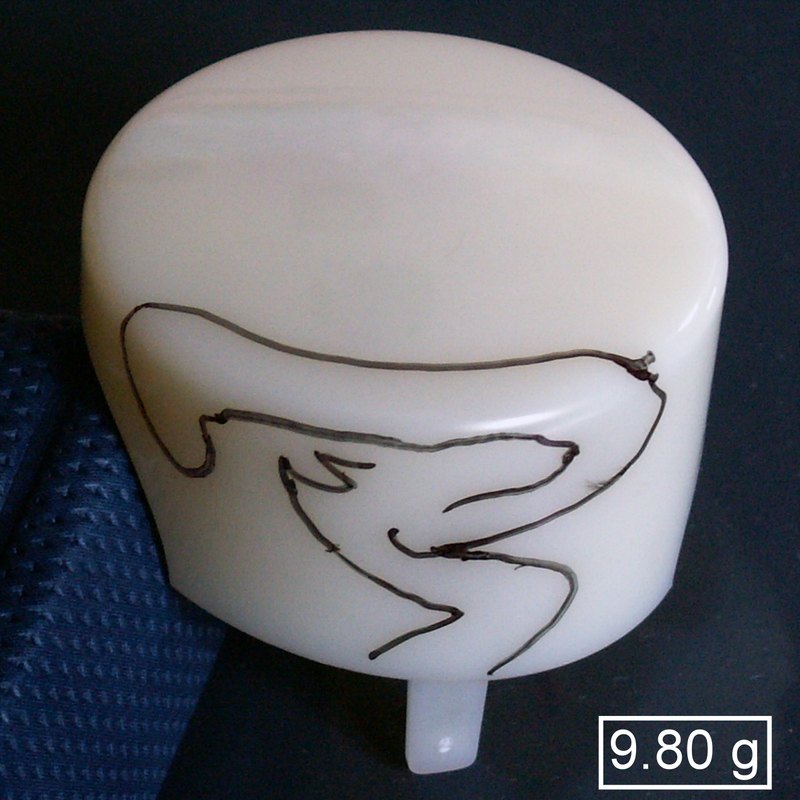
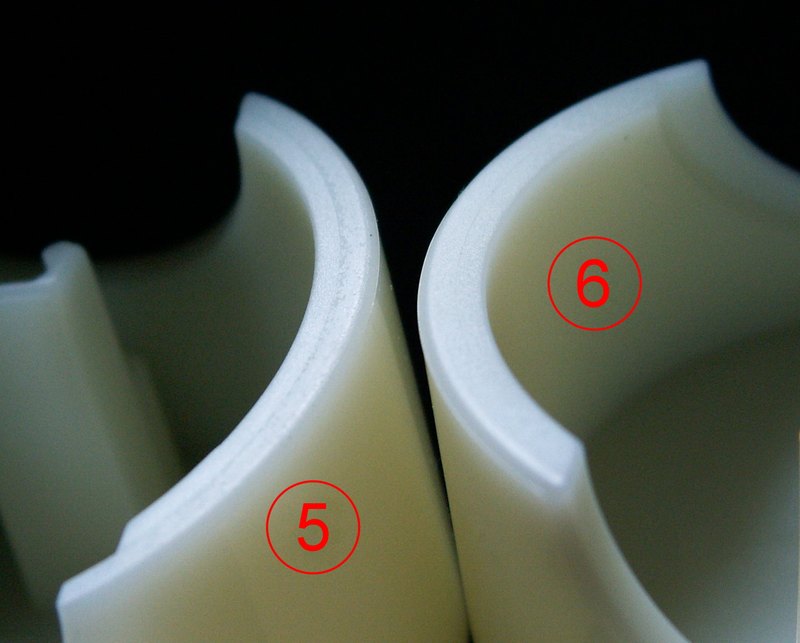
700 e 350 bar. La postpressione cambia il peso del pezzo e, se troppo alta, provoca bave (prova 5), ma non modifica la zona opaca.
Zona opaca con pressione di mantenimento 700 barZona opaca con pressione di mantenimento 350 barBave con alta pressione di mantenimento

Profilo di velocità a due step
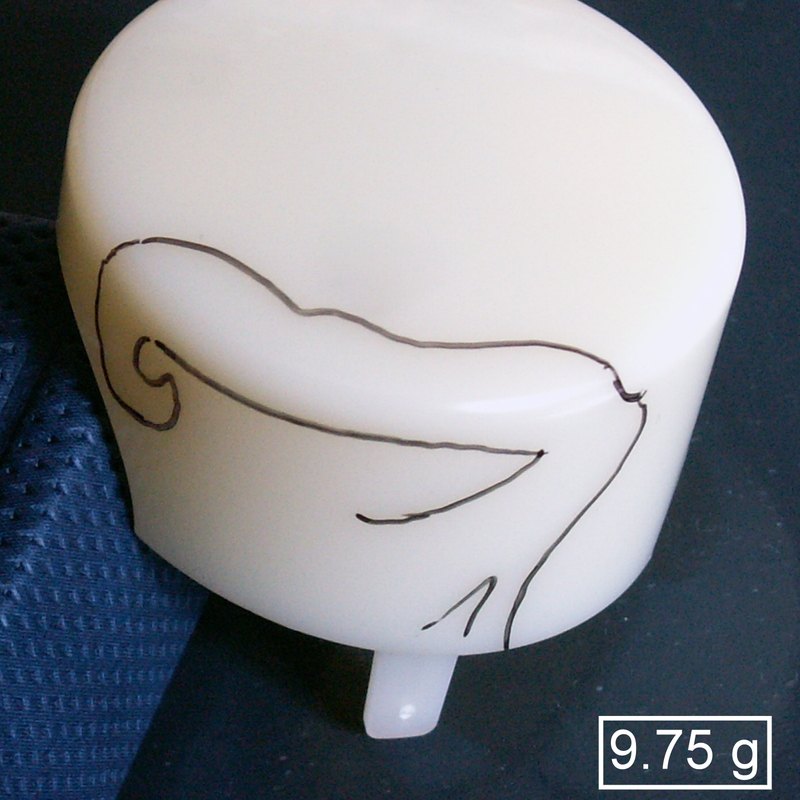
Secondo step più veloce, o uguale al primo. In entrambi i casi la zona opaca è presente e molto simile.
Zona opaca con secondo step di velocità più elevatoZona opaca con secondo step di velocità uguale al primo

Il parametro decisivo non è il valore assoluto della velocità nel secondo step, ma la sua riduzione rispetto al primo step, come avviene nel profilo di produzione.

Temperature di stampo e fuso
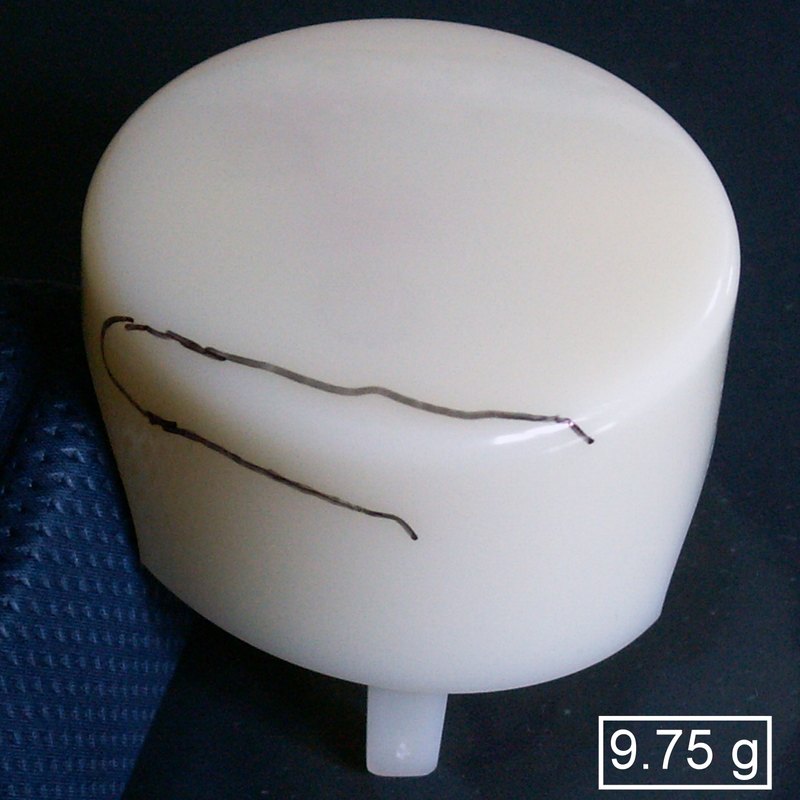
Stampo a 80 °C, fuso a 240 °C, profilo di produzione con fuso a 215 e 200 °C. La temperatura dello stampo riduce la zona opaca molto più di quella del fuso; con il profilo di produzione il difetto praticamente scompare anche a temperature del fuso più basse, che permettono di ridurre il tempo ciclo di quasi 2 secondi.
Zona opaca con stampo a 80 gradiZona opaca con fuso a 240 gradiPezzo con profilo di produzione e fuso a 215 gradiPezzo con profilo di produzione e fuso a 200 gradi

Conclusione

L'opacizzazione nella zona di ingresso del materiale è legata direttamente alla variazione di velocità nella prima fase del riempimento. Agire su postpressione o temperatura del fuso non risolve il problema: serve un profilo di iniezione calibrato.

Lo stesso approccio, un parametro alla volta, è quello che usiamo in simulazione per mettere a punto il processo prima di andare in pressa, riducendo le prove e i tempi di campionatura.