Quanto ci si può fidare di una simulazione? In questo studio, su un componente tecnico in poliammide caricata vetro già in produzione, il riempimento calcolato con Moldflow è stato confrontato passo per passo con stampate incomplete reali, prelevate dallo stampo a diversi livelli di riempimento. Obiettivo finale: capire se fosse possibile spostare una linea di giunzione presente in una zona critica del pezzo.
1. Verifica preliminare della geometria
Come primo passo sono stati confrontati gli spessori reali del pezzo con quelli del modello CAD 3D: le differenze sono risultate dell'ordine di 0,1–0,2 mm, quindi trascurabili ai fini della simulazione. Per descrivere con precisione i molti dettagli del pezzo è stata usata una mesh molto fine, ottimizzata per la sola fase di riempimento.
Parametri di processo usati, gli stessi della produzione: temperatura dello stampo 100 °C, temperatura del fuso 300 °C, tempo di iniezione 3,2 s, commutazione velocità/pressione al 97% del volume.
2. Confronto tra simulazione e stampate incomplete
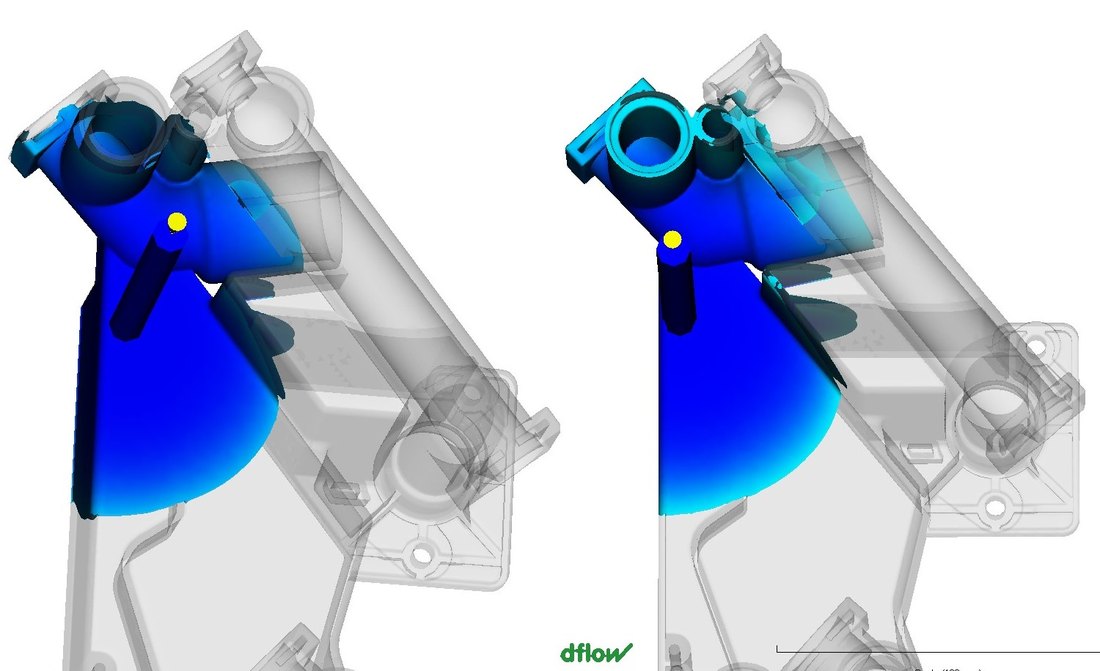
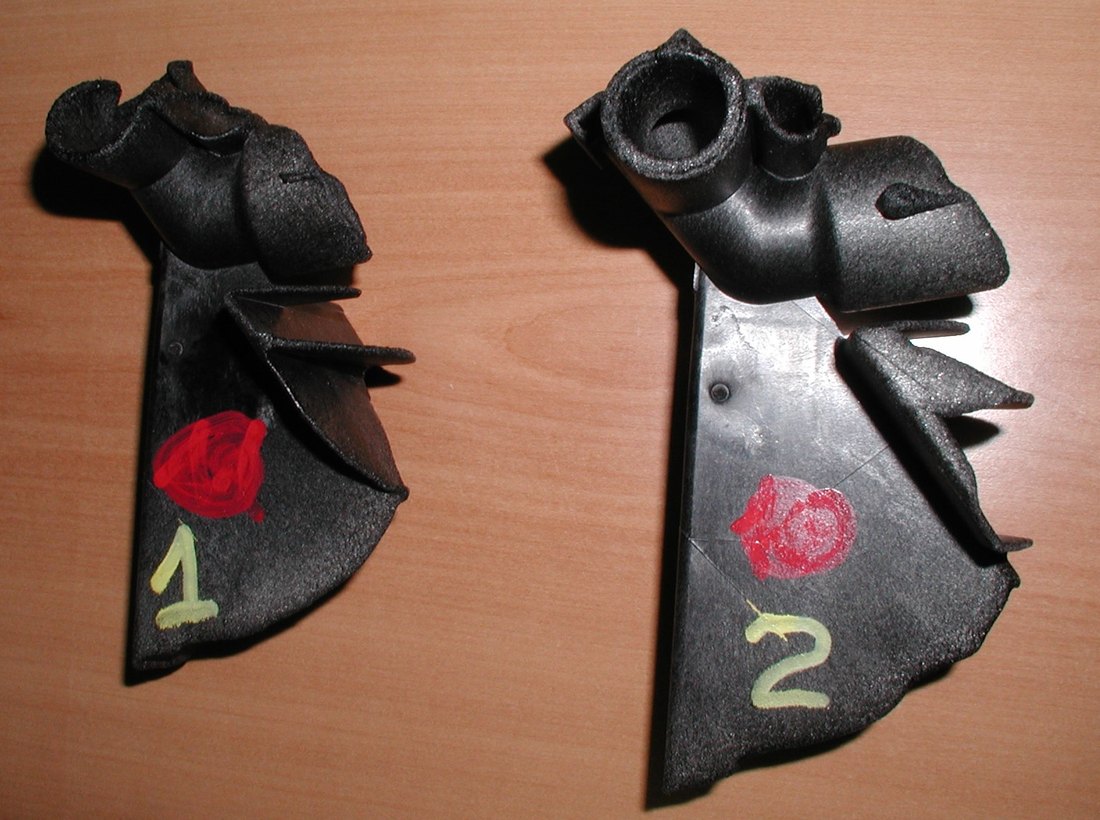
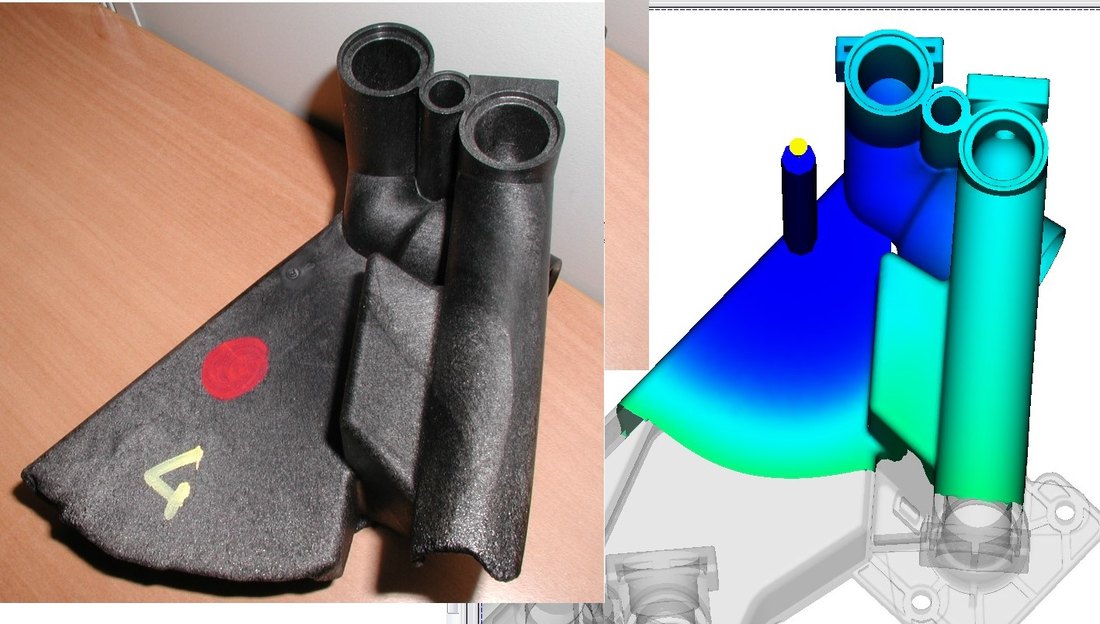
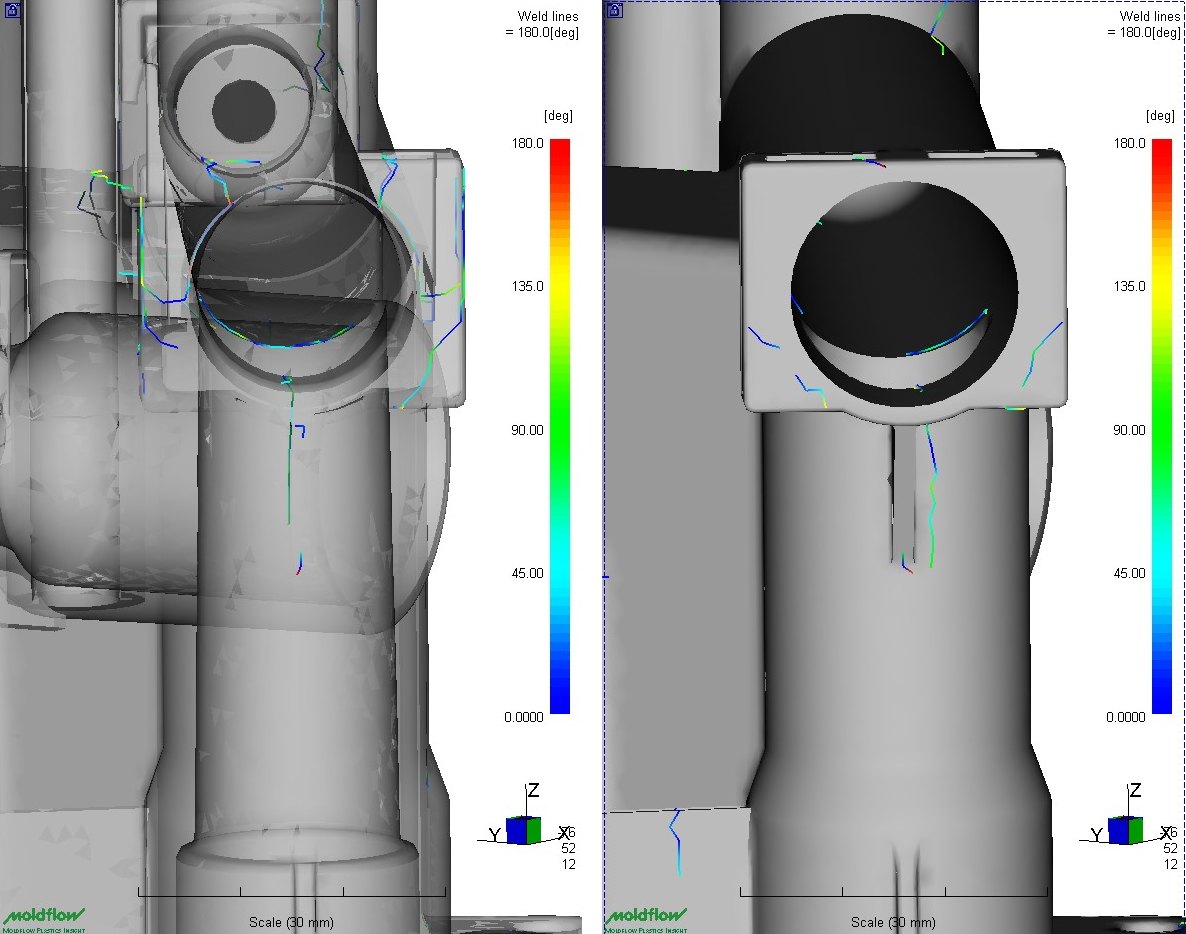
La posizione della linea di giunzione dipende dalla parte cilindrica superiore del pezzo e da una nervatura di spessore elevato: il materiale avanza preferibilmente dove lo spessore è maggiore e, scendendo lungo il cilindro, crea la giunzione. La simulazione mostra anche le diverse priorità dei fronti di flusso all'interno del pezzo.
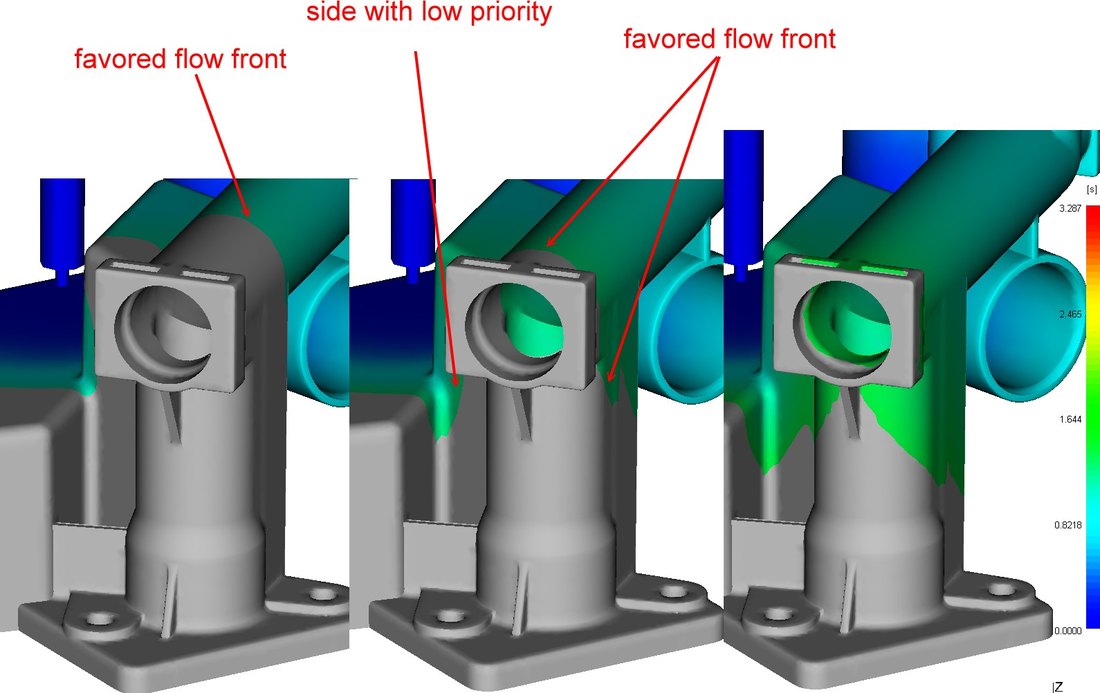
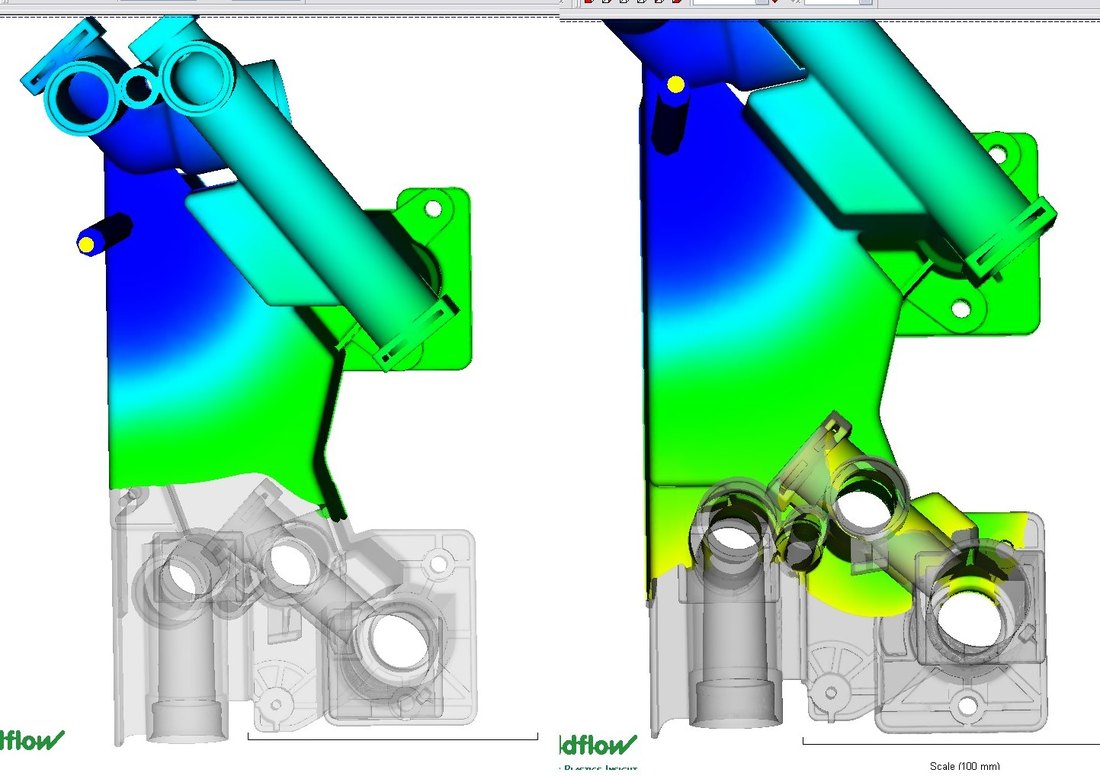
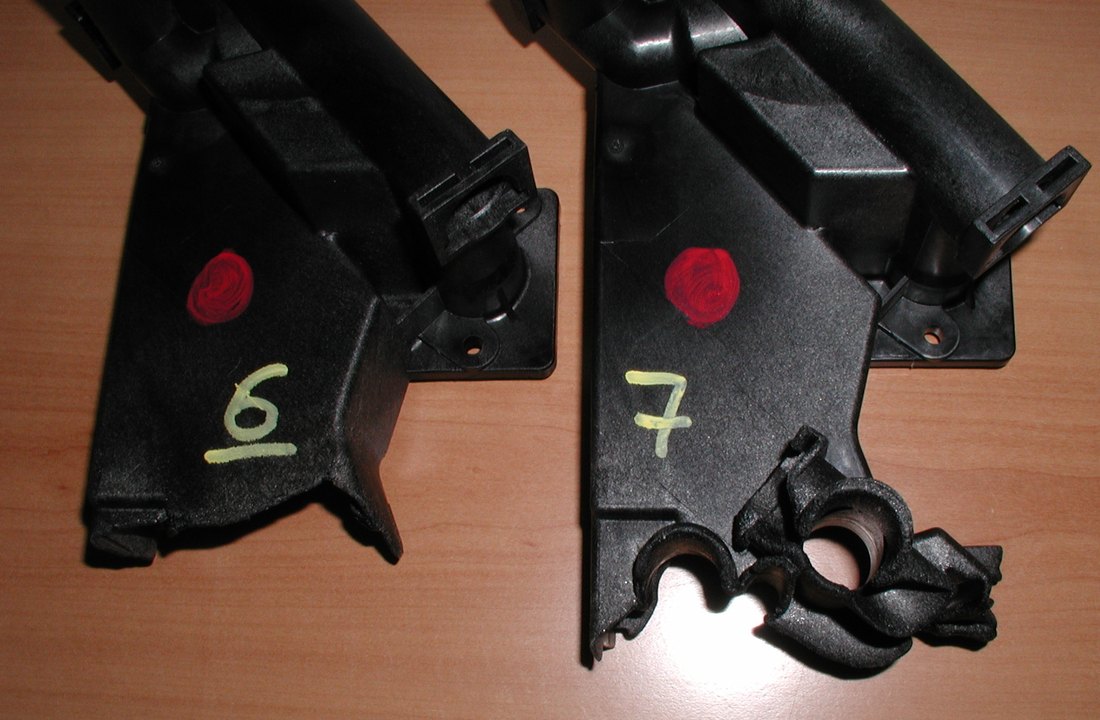
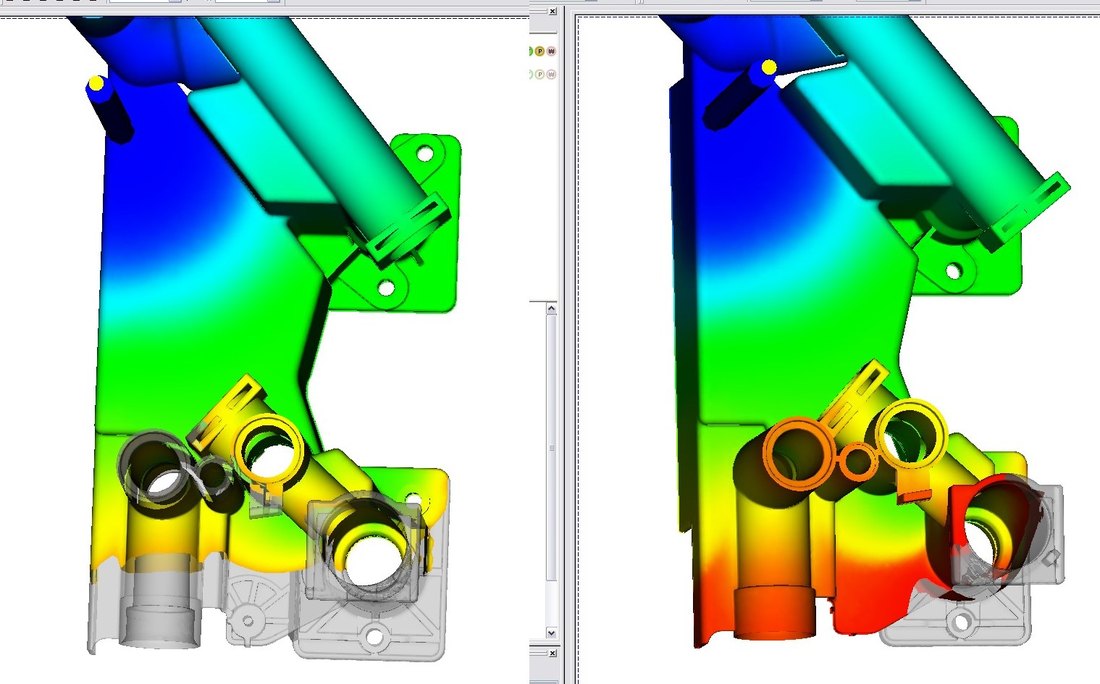
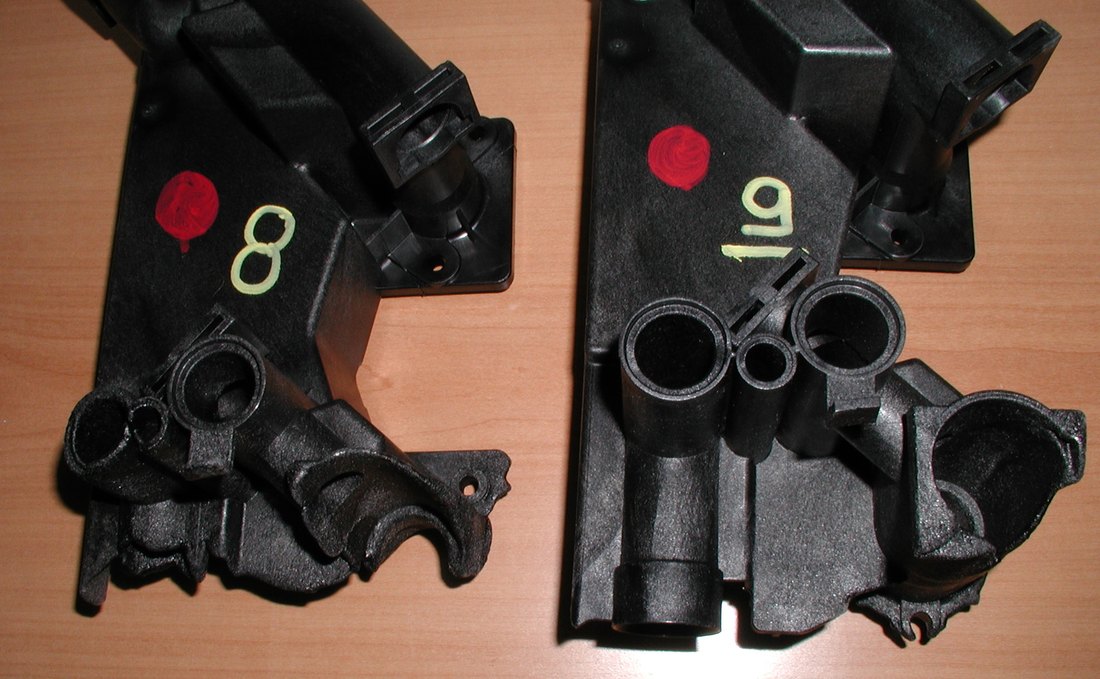
In tutti gli step confrontati la corrispondenza tra simulazione e stampate reali è risultata molto elevata: il modello è stato quindi considerato validato e usato per valutare le modifiche al pezzo.
3. Si può spostare la linea di giunzione?
Prima variante: +1 mm di spessore all'interno del pezzo, per facilitare il passaggio del materiale, e spessore ridotto in cima al cilindro, per ritardare il fronte in quella zona. Il riempimento resta molto simile all'originale e la linea di giunzione non si sposta.
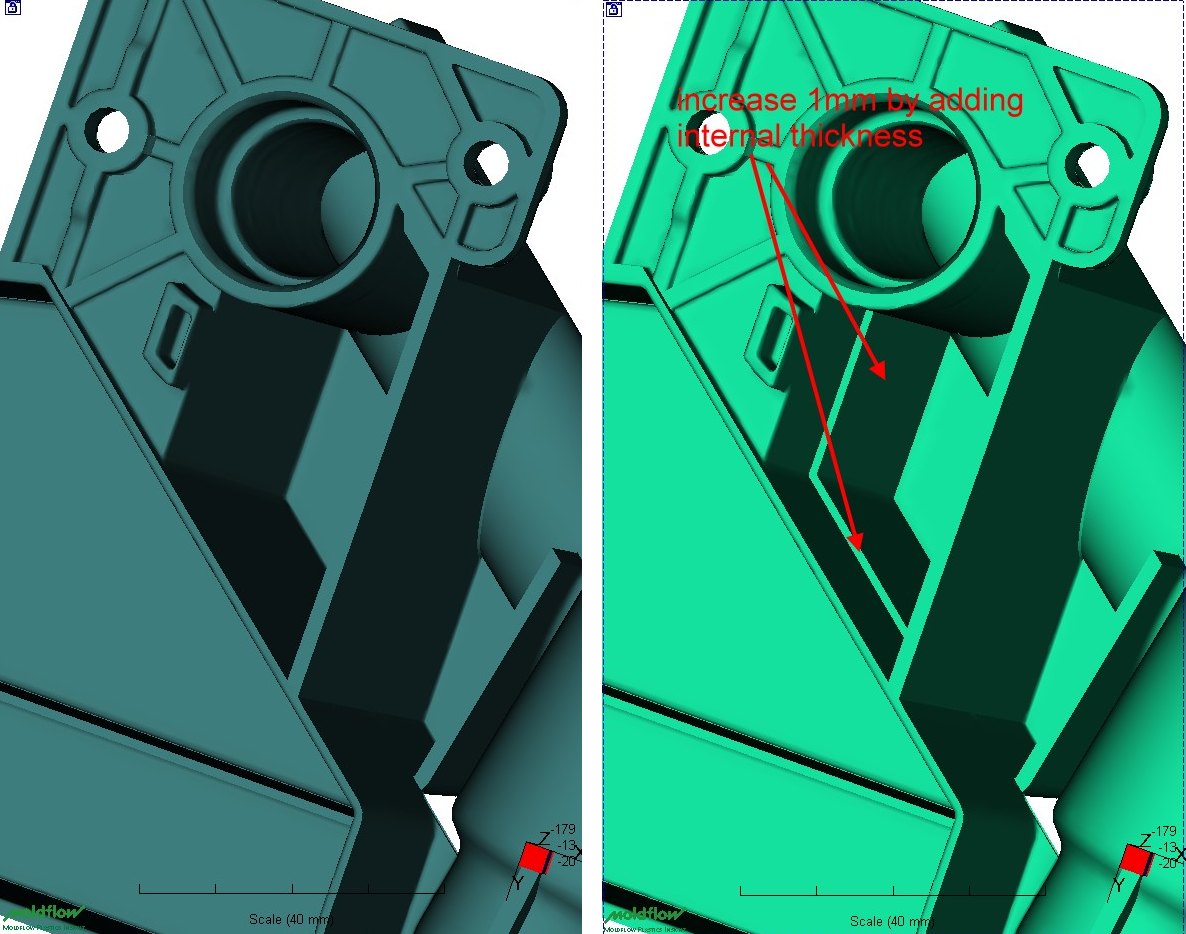
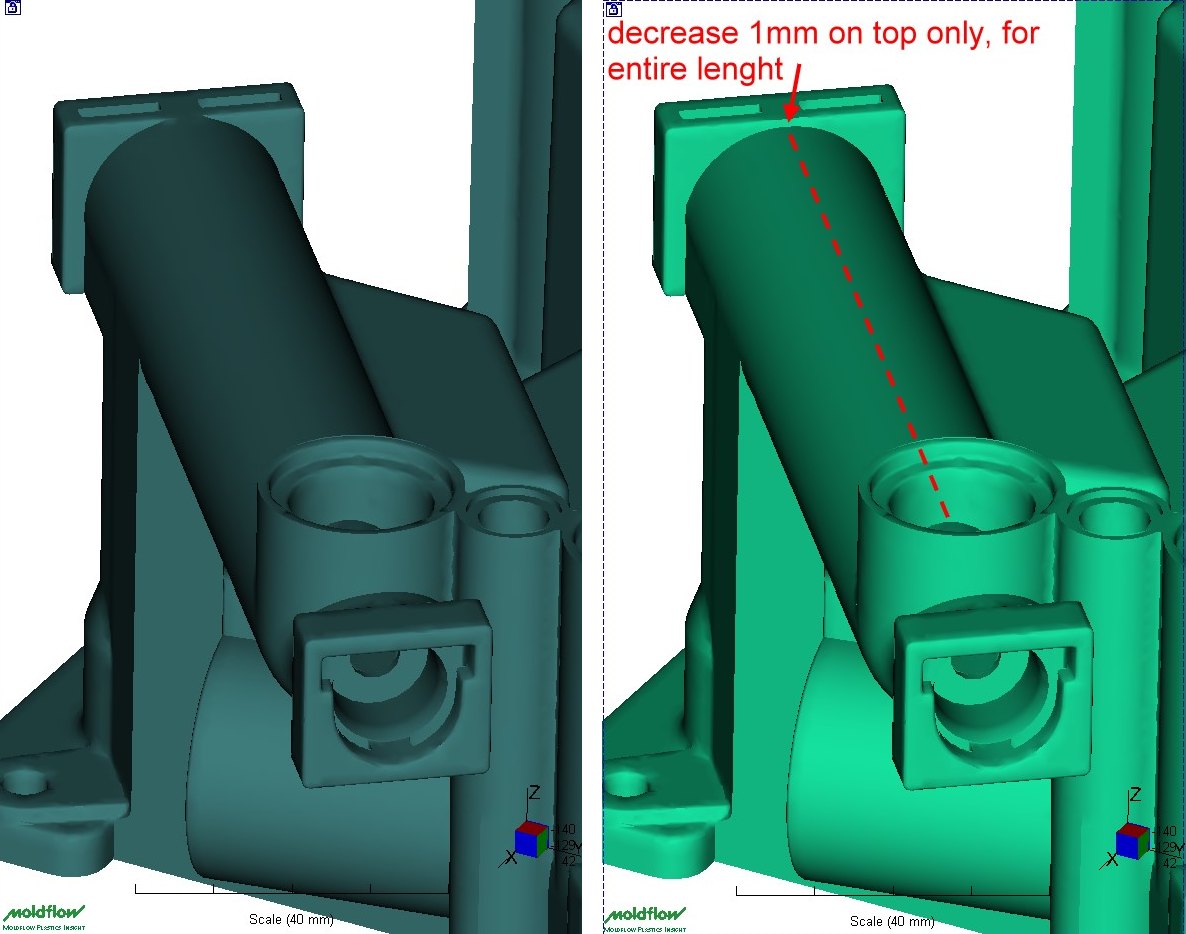
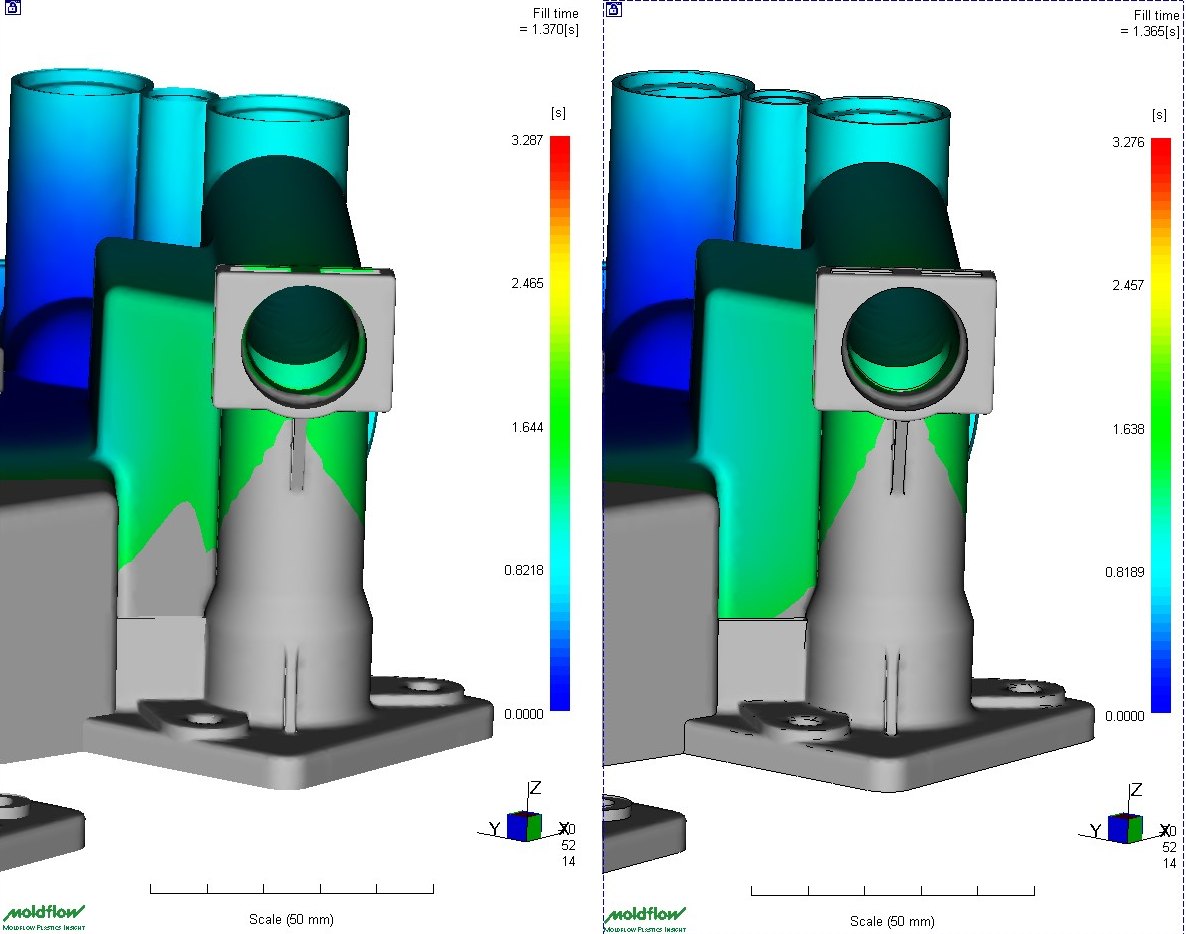
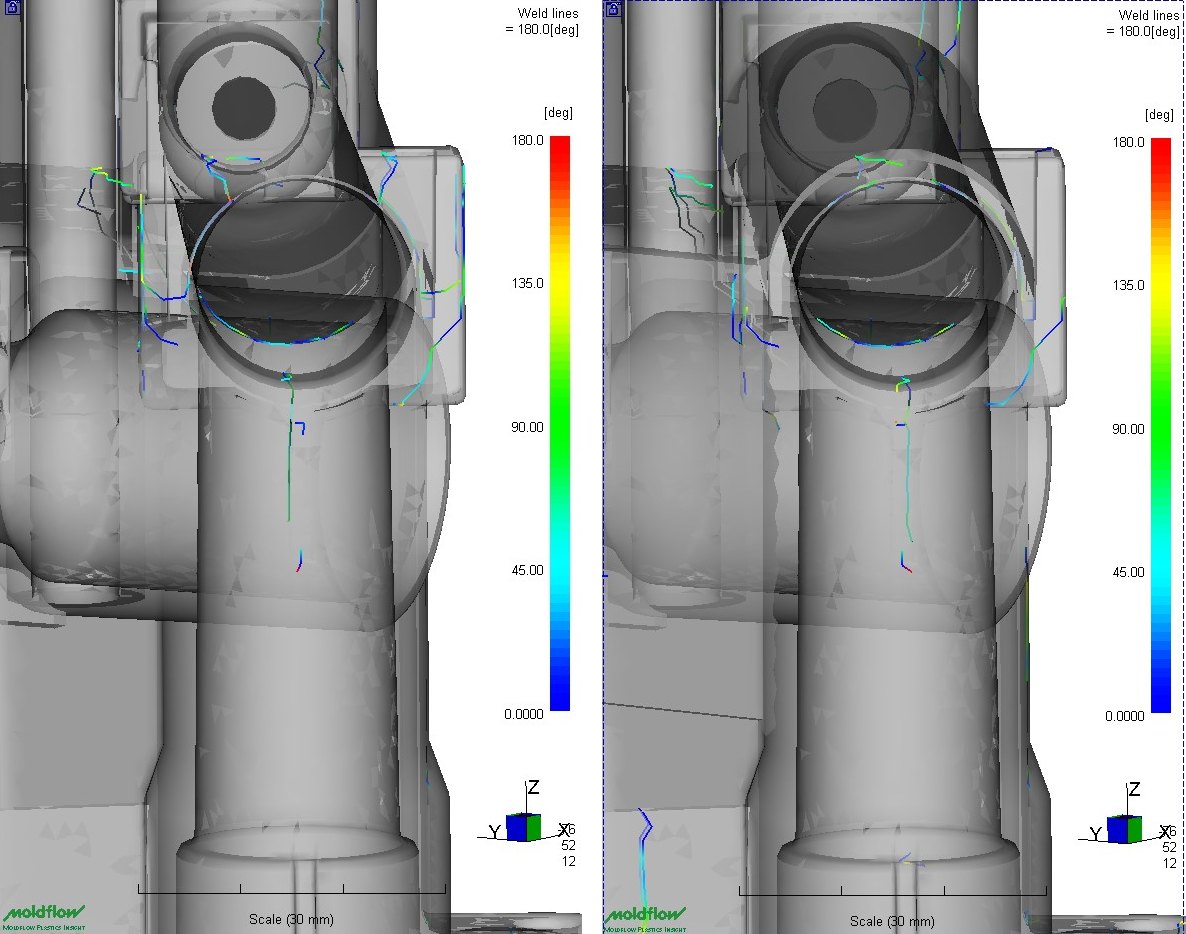
Seconda variante: oltre all'aumento di spessore interno, nervatura a destra della giunzione assottigliata e spessore ridotto su tutta la parte cilindrica superiore. La linea di giunzione si sposta, ma solo di pochi millimetri: con un materiale così fluido le piccole variazioni geometriche influiscono poco sul riempimento.
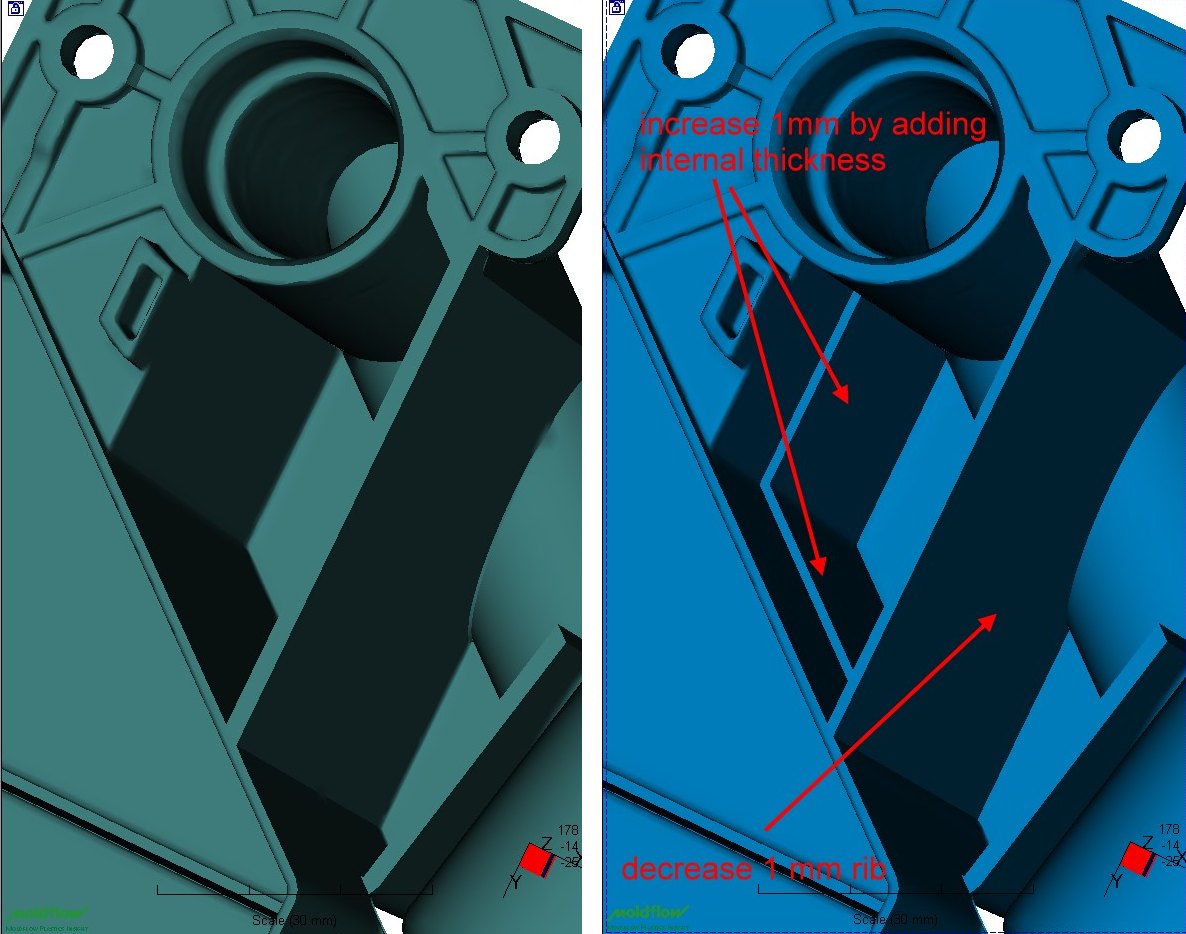
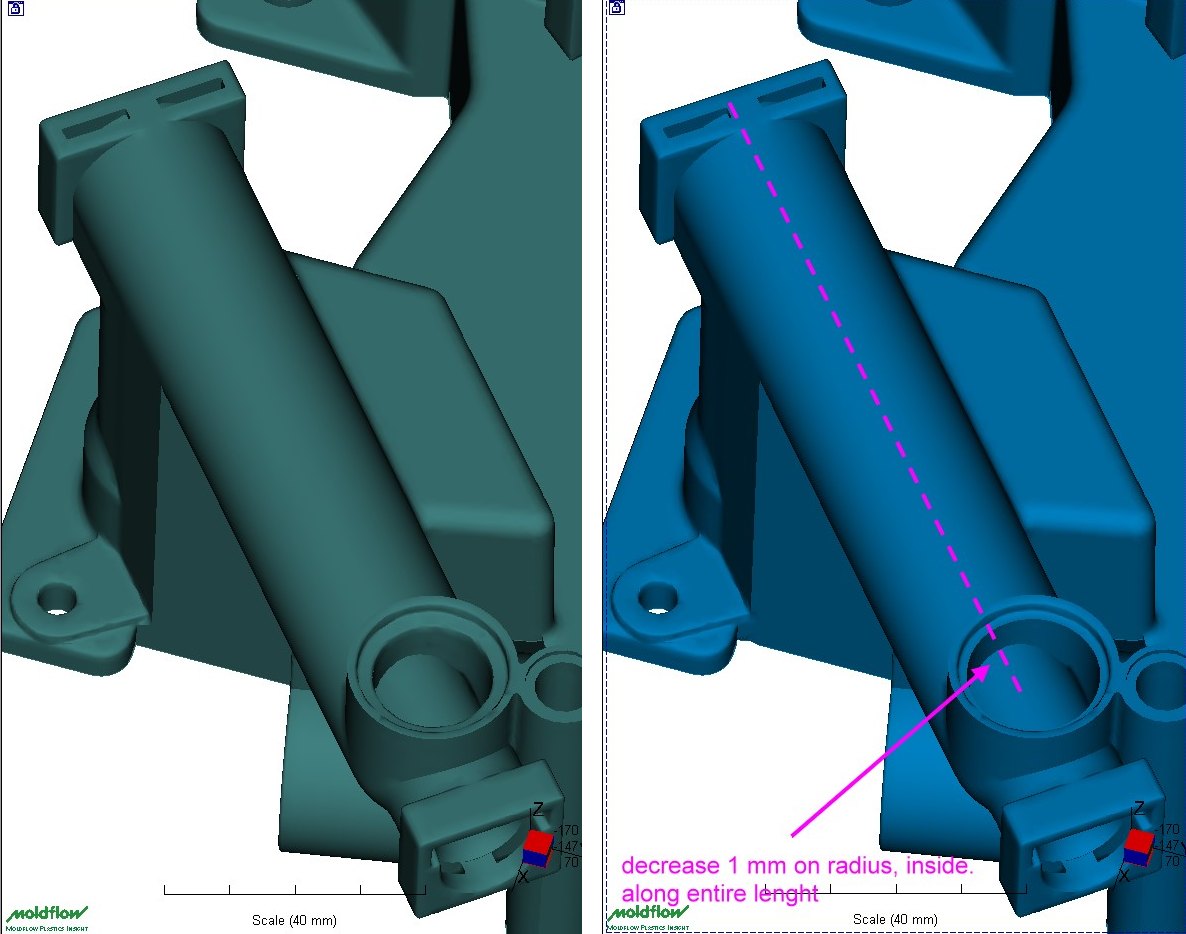
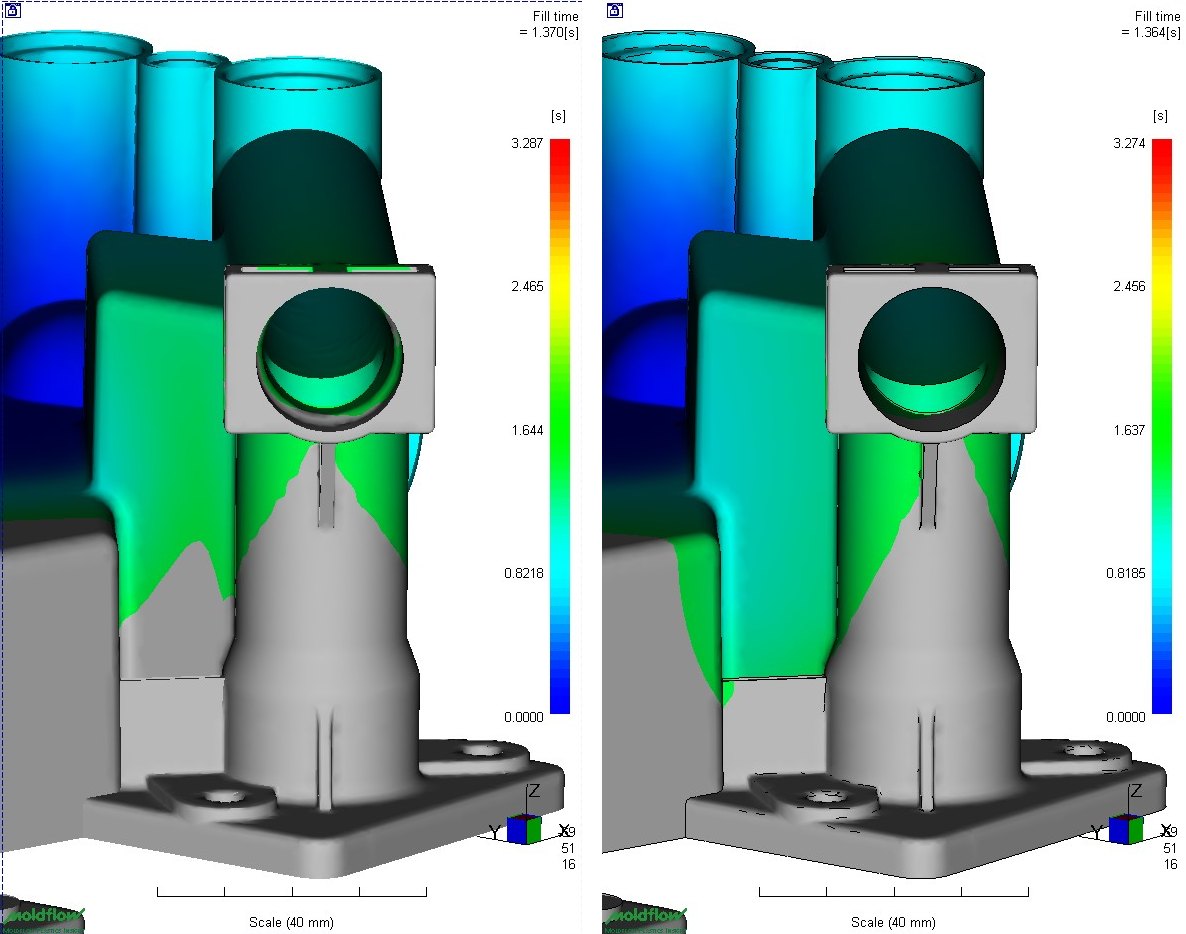
Il risultato: un consiglio concreto
Lo studio ha dimostrato che la linea di giunzione non si sposta senza modifiche drastiche al pezzo o un cambio del punto di iniezione, con costi molto più alti. Inoltre la giunzione si forma con materiale ad alta temperatura: sul pezzo esistono altre giunzioni, formate a temperatura più bassa, che in esercizio non danno problemi. La rottura quindi non dipende solo dalla linea di giunzione.
Il consiglio dato al cliente è stato di rinforzare la zona di rottura invece di spostare la giunzione: due nervature lungo la circonferenza, perpendicolari alla giunzione, e una nervatura interna al cilindro parallela ad essa, per portare la giunzione stessa all'interno della nervatura.